
افزایش قطر سوراخکاری با مته گردبر؛ چرا پین معمولی جواب نمیدهد؟

افزایش قطر سوراخکاری با مته گردبر؛ چرا پین معمولی جواب نمیدهد؟
مقدمه
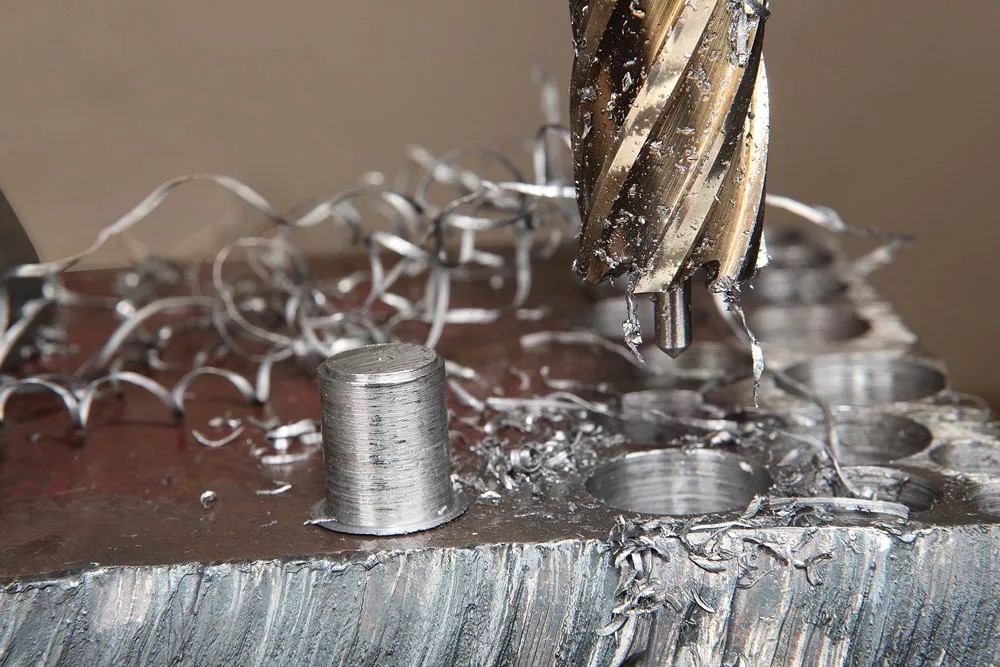
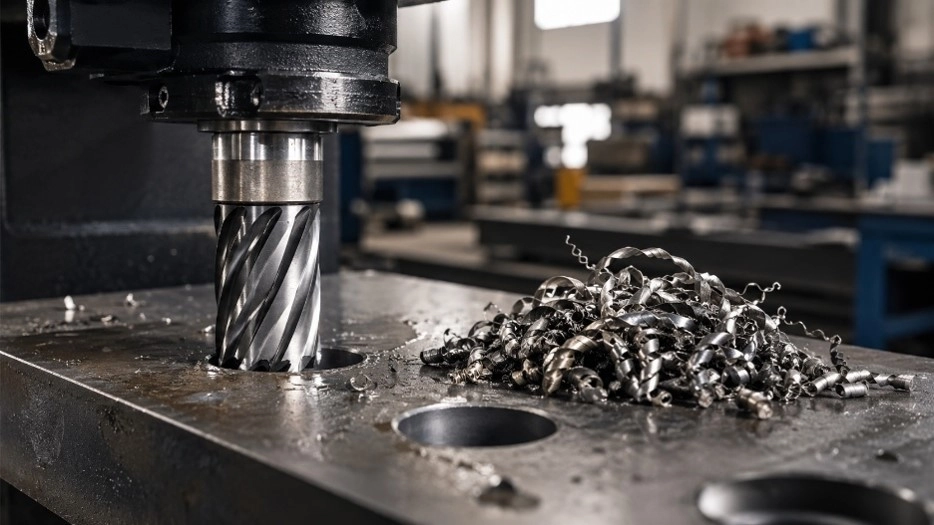
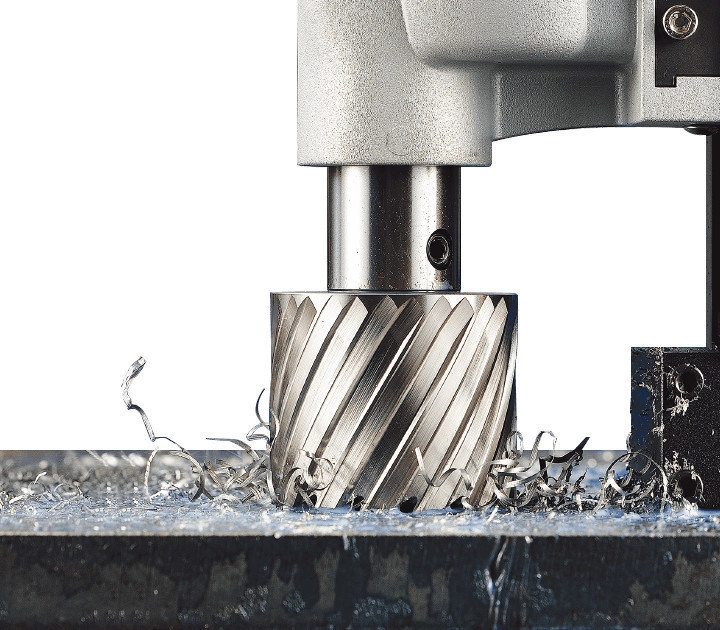
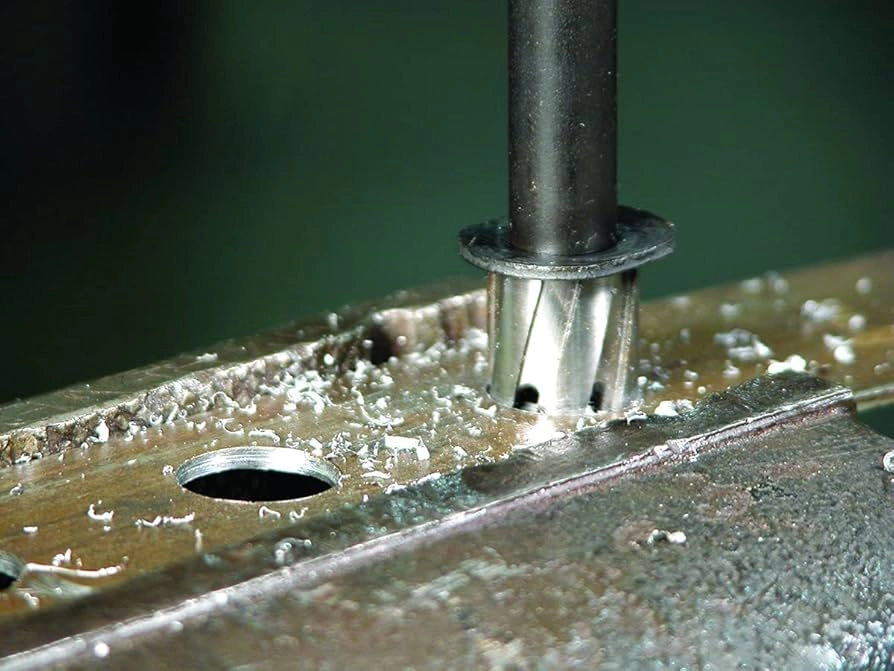
فرض کنید روی یک پلیت فولادی سوراخی با قطر ۲۰ میلیمتر ایجاد شده، اما در مرحله مونتاژ مشخص میشود قطر نهایی باید ۳۰ میلیمتر باشد. در چنین شرایطی اولین راهی که به ذهن میرسد، استفاده از یک مته گردبر ۳۰ میلیمتری روی همان سوراخ است. از نظر برش، این کار امکانپذیر است؛ اما مسئله اصلی در افزایش قطر سوراخکاری خودِ برش نیست، بلکه مرکز کردن دقیق مته جدید روی سوراخ قبلی است.
در سوراخکاری عادی، پین راهنما روی مرکز سطح فلز قرار میگیرد و محل شروع برش را مشخص میکند. اما وقتی مرکز از قبل سوراخ شده، پین معمولی دیگر نقطهای برای نشستن ندارد و ممکن است داخل سوراخ قبلی آزادانه حرکت کند. همین چند میلیمتر جابهجایی میتواند باعث شود گردبر خارج از مرکز شروع به برش کند، دندانهها نامتقارن درگیر شوند و نتیجه نهایی دقیق نباشد.
افزایش قطر سوراخکاری دقیقاً چه زمانی لازم میشود؟
این عملیات زمانی کاربرد دارد که سوراخی از قبل ایجاد شده اما قطر آن برای کاربرد نهایی کافی نیست. این اتفاق در کارگاههای سازه فلزی، مونتاژ ماشینآلات، ساخت شاسی و نصب اتصالات کاملاً رایج است.
برای مثال ممکن است:
- پیچ یا بوش جدید قطر بیشتری داشته باشد.
- نقشه اجرایی بعد از سوراخکاری تغییر کرده باشد.
- سوراخ اولیه با سایز اشتباه ایجاد شده باشد.
- تلرانس مونتاژ نیاز به قطر بزرگتری داشته باشد.
- سوراخ قدیمی باید بدون تغییر مرکز، بزرگتر شود.
در این شرایط، افزایش قطر باید تا حد امکان نسبت به محور قبلی انجام شود. اگر سوراخ جدید از مرکز خارج شود، ممکن است موقعیت پیچ، بوش یا اتصال هم تغییر کند.
چرا پین معمولی برای افزایش قطر سوراخکاری مناسب نیست؟
پین استاندارد مته گردبر معمولاً برای مرکز کردن روی سطح سالم طراحی شده است. نوک آن روی سنبه یا نقطه مرکز قرار میگیرد و تا زمان شکل گرفتن شیار اولیه، محور گردبر را در محل موردنظر نگه میدارد.
وقتی سوراخ قبلی وجود دارد، این سطح مرکزی حذف شده است. اگر قطر سوراخ بیشتر از قطر پین باشد، پین داخل آن آزاد میماند و دیگر نمیتواند مرکز دقیق را مشخص کند.
مشکل فقط کوچک بودن پین نیست
ممکن است در نگاه اول تصور شود اگر پین ضخیمتری انتخاب کنیم مشکل حل میشود، اما موضوع فقط قطر نیست. سیستم مرکزگیری باید با سوراخ موجود، مته گردبر و عمق برش همزمان سازگار باشد.
پینی که فقط بهزور داخل سوراخ قرار بگیرد اما در مته آزادانه حرکت نکند یا طول مناسبی نداشته باشد، راهحل درستی نیست.
چه اتفاقی هنگام شروع برش میافتد؟
اگر مته خارج از مرکز باشد، همه دندانهها همزمان با سطح تماس پیدا نمیکنند. یک سمت گردبر زودتر وارد فلز میشود و سمت دیگر دیرتر درگیر میشود.
نتیجه میتواند شامل موارد زیر باشد:
- لرزش شدید اولیه
- صدای ضربهای
- فشار جانبی روی مته
- لبپریدگی دندانهها
- خراب شدن لبه سوراخ
- خارج شدن سوراخ جدید از مرکز قبلی
برای همین مرحله مرکزگیری در افزایش قطر سوراخکاری اهمیت زیادی دارد.
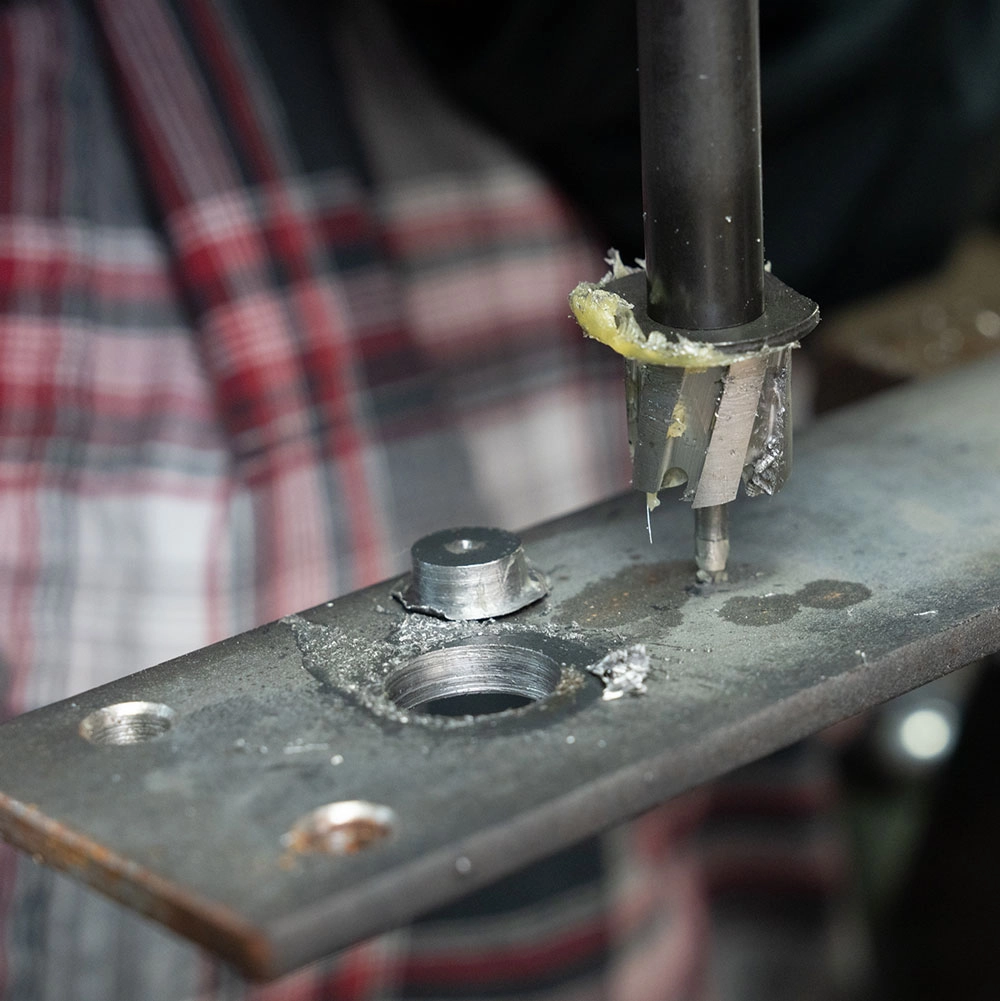
چرا پین معمولی برای افزایش قطر سوراخکاری مناسب نیست؟
روش صحیح افزایش قطر سوراخکاری با مته گردبر
یکی از روشهای تخصصی استفاده از پین یا سیستم مرکزکنندهای است که داخل سوراخ موجود مرجع میگیرد. این نوع پین بهجای اینکه فقط با نوک خود روی سطح قرار بگیرد، بخشی با قطر مشخص دارد که داخل سوراخ قبلی مینشیند.
سوراخ قبلی در این حالت به راهنمای مته جدید تبدیل میشود.
مراحل کار
۱. قطر واقعی سوراخ موجود اندازهگیری شود.
۲. قطر نهایی موردنیاز مشخص شود.
۳. مته گردبر متناسب با قطر نهایی انتخاب شود.
۴. سیستم مرکزکننده متناسب با قطر سوراخ قبلی انتخاب شود.
۵. پین داخل سوراخ موجود قرار گیرد.
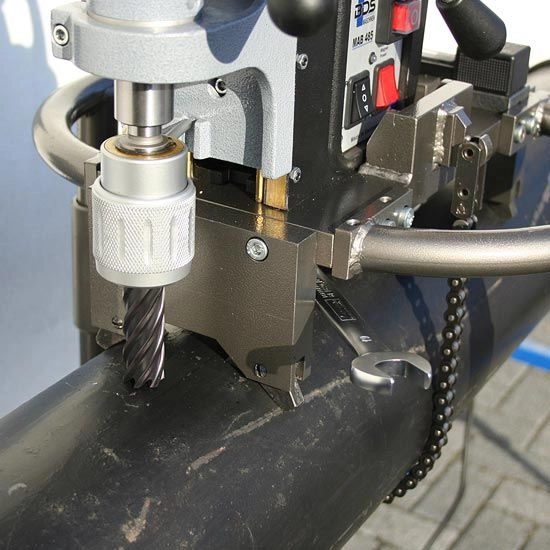
۶. موقعیت دریل مگنت و گردبر کنترل شود.
۷. برش با فشار اولیه کم شروع شود.
۸. پس از تشکیل شیار کامل، پیشروی بهصورت یکنواخت ادامه پیدا کند.
نکته مهم این است که پین مرکزکننده باید هم با سوراخ موجود و هم با مته گردبر سازگار باشد.
در افزایش قطر سوراخکاری چه مقدار فلز برداشته میشود؟
فرض کنید قطر سوراخ موجود ۲۰ میلیمتر و قطر جدید ۳۰ میلیمتر باشد. اختلاف قطر برابر ۱۰ میلیمتر است، اما مته قرار نیست از هر طرف ۱۰ میلیمتر برش دهد.
مقدار واقعی برش شعاعی از رابطه زیر به دست میآید:
مقدار برش در هر سمت = (قطر نهایی − قطر اولیه) ÷ ۲
برای مثال:
(۳۰ – ۲۰) ÷ ۲ = ۵ میلیمتر
یعنی گردبر در هر طرف سوراخ حدود ۵ میلیمتر فلز را برمیدارد.
| قطر فعلی | قطر نهایی | برش در هر سمت |
| ۱۸ mm | ۲۶ mm | ۴ mm |
| ۲۰ mm | ۳۰ mm | ۵ mm |
| ۲۲ mm | ۳۲ mm | ۵ mm |
| ۲۴ mm | ۴۰ mm | ۸ mm |
| ۳۰ mm | ۵۰ mm | ۱۰ mm |
این جدول فقط مقدار هندسی برش را نشان میدهد و به معنی مناسب بودن تمام این ترکیبها برای هر مته یا هر دستگاه نیست.
چرا افزایش قطر سوراخکاری با سوراخکاری معمولی فرق دارد؟
در سوراخکاری معمولی، گردبر از یک سطح کامل شروع میکند و پس از برش محیط، یک پولکی مرکزی باقی میماند. اما هنگام بزرگ کردن سوراخ موجود، مرکز قطعه از قبل برداشته شده است.
بنابراین ماده باقیمانده بیشتر شبیه یک حلقه است و نحوه درگیری دندانهها متفاوت میشود.
این تفاوت باعث میشود مرحله شروع کار حساستر باشد. اگر گردبر درست مرکز نشده باشد، نیرو بهصورت نامتقارن روی دندانهها وارد میشود.
آیا بدون پین مخصوص هم میتوان قطر سوراخ را افزایش داد؟
در دستگاههای ثابت مثل فرز یا ماشین CNC میتوان با فیکسچر، ساعت اندازهگیری یا سیستمهای دقیق محور سوراخ را پیدا کرد. اما در کار با دریل مگنت سیار، شرایط متفاوت است.
تنظیم چشمی مته روی سوراخ معمولاً دقت کافی ندارد، مخصوصاً اگر قطر نهایی باید دقیقاً با سوراخ قبلی هممرکز باشد.
استفاده از قطعه دستساز یا وارد کردن جسم آزاد داخل سوراخ هم روش مطمئنی نیست، چون کوچکترین لقی میتواند دوباره باعث جابهجایی محور شود.
یک مثال کاربردی برای افزایش قطر سوراخکاری
فرض کنید روی پلیت فولادی ۲۰ میلیمتری، سوراخ ۲۲ میلیمتری ایجاد شده اما سایز نهایی موردنیاز ۳۲ میلیمتر است.
اختلاف قطر:
۳۲ − ۲۲ = ۱۰ میلیمتر
برش شعاعی در هر سمت:
۱۰ ÷ ۲ = ۵ میلیمتر
از نظر هندسی، گردبر ۳۲ میلیمتری باید از هر سمت ۵ میلیمتر فلز بردارد.
اما اگر پین استاندارد داخل سوراخ ۲۲ میلیمتری آزاد باشد، مرکز مته تضمین نمیشود. در این شرایط باید از سیستم مرکزگیری مناسب استفاده شود.
در شروع کار هم فشار نباید زیاد باشد. ابتدا باید اجازه داد دندانهها در تمام محیط مسیر اولیه ایجاد کنند. بعد از تثبیت شیار، پیشروی میتواند یکنواختتر شود.
انتخاب مته مناسب برای افزایش قطر سوراخکاری
برای انتخاب مته نباید فقط قطر نهایی را در نظر گرفت. قبل از انتخاب ابزار باید چند مشخصه همزمان بررسی شوند:
- قطر سوراخ موجود
- قطر نهایی
- ضخامت قطعه
- جنس فلز
- نوع مته HSS یا TCT
- عمق برش مته
- نوع ساق
- نوع ابزارگیر
- نوع پین مرکزکننده
- دور مناسب دستگاه
اگر یکی از این موارد با مجموعه هماهنگ نباشد، ممکن است برش از نظر تئوری ممکن باشد اما در عمل نتیجه خوبی ایجاد نکند.
HSS یا TCT؟
انتخاب HSS یا TCT به جنس قطعه، شرایط کاری، تعداد سوراخ و نوع دستگاه بستگی دارد. صرف اینکه عملیات افزایش قطر انجام میشود، دلیل کافی برای انتخاب یکی از این دو نیست.
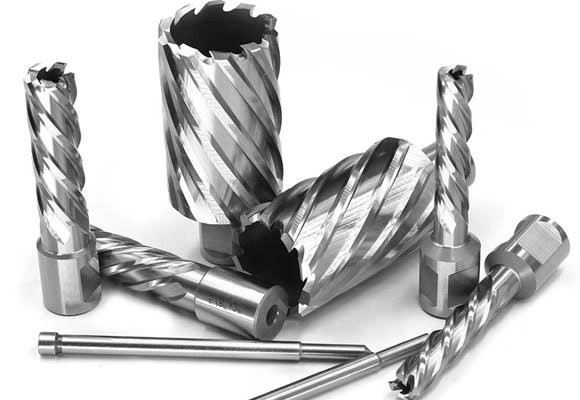
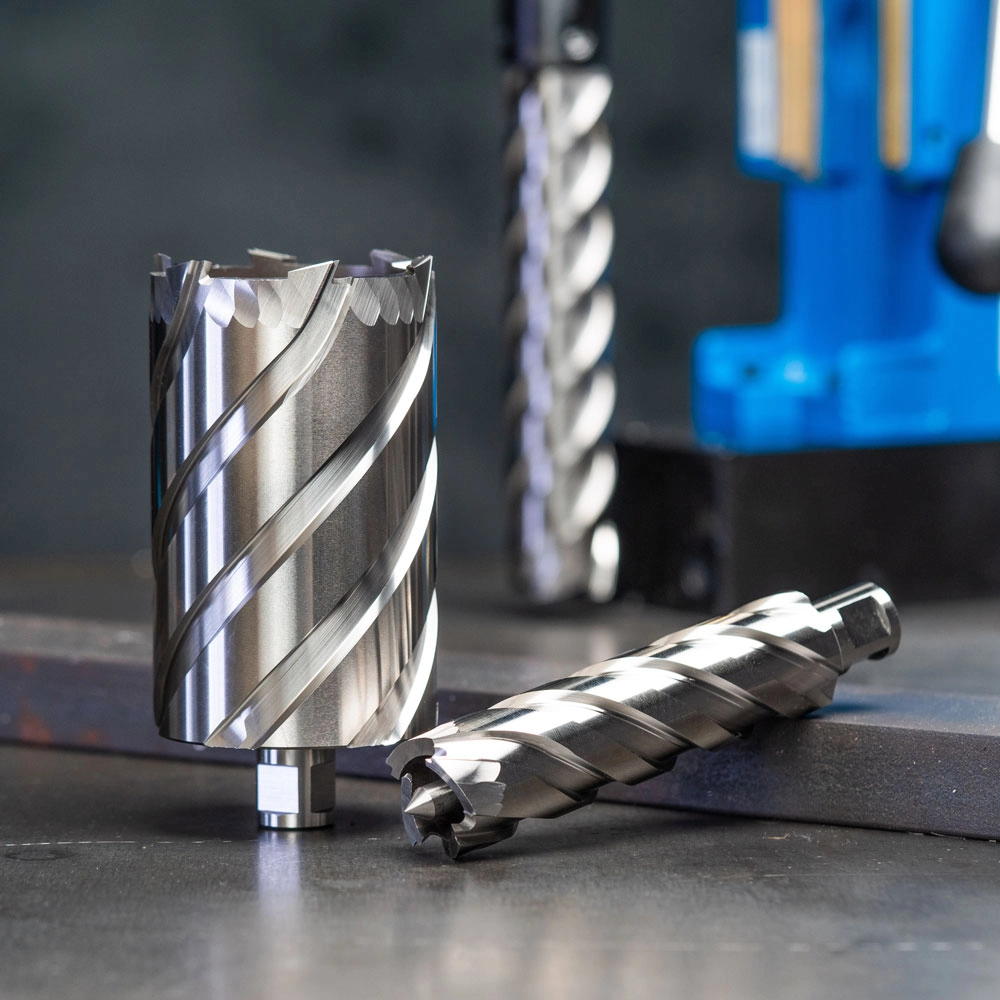
در متهسرا گردبرهای گرولن، افای پاورتولز و ویکینگر در سایزها و عمقهای مختلف موجود هستند و میتوان بسته به ضخامت و جنس قطعه، گزینه مناسبتر را انتخاب کرد.
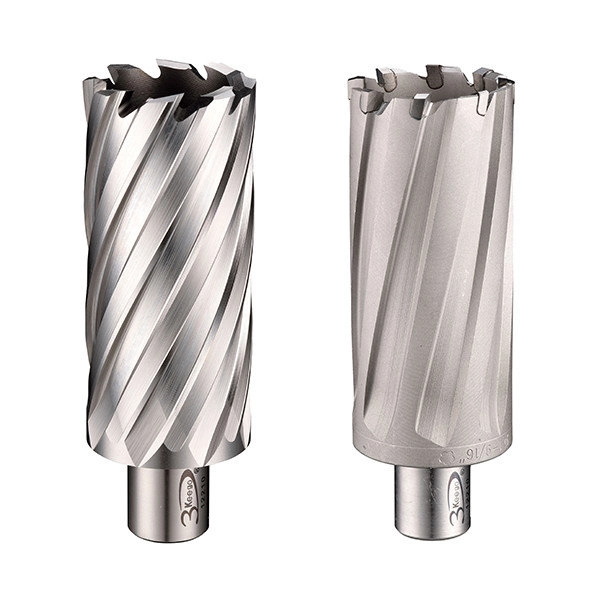
انتخاب مته مناسب برای افزایش قطر سوراخکاری
چرا پین باید با خود مته هم سازگار باشد؟
یکی از اشتباههای رایج این است که کاربر فقط قطر سوراخ اولیه را اعلام میکند و انتظار دارد هر پینی که داخل آن قرار گرفت مناسب باشد.
در حالی که پین باید از چند نظر با مته گردبر هماهنگ باشد:
- قطر بدنه پین
- طول پین
- عمق برش مته
- حرکت آزاد داخل مته
- نوع ساق و آربور
- قطر بخش مرکزکننده
بنابراین ممکن است پینی برای سوراخ ۲۰ میلیمتری مناسب باشد، اما روی مته دیگری با عمق یا ساختار متفاوت قابل استفاده نباشد.
افزایش قطر کم با مته گردبر همیشه بهترین انتخاب نیست
اگر قطر سوراخ فقط مقدار بسیار کمی باید تغییر کند، مثلاً چند دهم میلیمتر، استفاده از گردبر معمولاً منطقی نیست.
در این موارد ابزارهایی مثل برقو یا روشهای ماشینکاری دقیق میتوانند نتیجه مناسبتری ایجاد کنند.
مته گردبر بیشتر زمانی کاربرد دارد که اختلاف قطر قابلتوجه باشد و لازم باشد حجم بیشتری از فلز اطراف سوراخ برداشته شود.
اشتباههای رایج در افزایش قطر سوراخکاری
مرکز کردن چشمی
حتی چند میلیمتر جابهجایی میتواند باعث شود ضخامت فلز باقیمانده در دو طرف سوراخ متفاوت شود.
شروع با فشار زیاد
در ابتدای کار، دندانهها هنوز مسیر کاملی ندارند. فشار زیاد میتواند گردبر را به یک سمت منحرف کند.
انتخاب ابزار فقط بر اساس قطر
قطر نهایی تنها یکی از مشخصات است. عمق، ساق، پین و دستگاه نیز باید بررسی شوند.
استفاده از پین معمولی داخل سوراخ بزرگ
اگر پین در سوراخ آزاد حرکت میکند، عملاً مرکز مشخصی ایجاد نمیکند.
بیتوجهی به خنککاری
حتی وقتی مقدار فلز قابل برش کمتر از سوراخکاری اولیه است، اصطکاک و حرارت همچنان وجود دارد و خنککاری مناسب ضروری است.
چکلیست قبل از افزایش قطر سوراخکاری
قبل از شروع کار این موارد را بررسی کنید:
- قطر فعلی سوراخ را با کولیس اندازه بگیرید.
- قطر نهایی را از نقشه کنترل کنید.
- بررسی کنید مرکز قبلی باید حفظ شود یا خیر.
- مته گردبر مناسب سایز نهایی انتخاب کنید.
- عمق مته باید ضخامت قطعه را پوشش دهد.
- پین مرکزکننده مناسب را انتخاب کنید.
- سازگاری پین و مته را کنترل کنید.
- دور دستگاه را متناسب با قطر و جنس ابزار تنظیم کنید.
- زیر پایه دریل مگنت را کاملاً تمیز کنید.
- برش اولیه را با فشار کنترلشده شروع کنید.
- از خنککاری مناسب استفاده کنید.
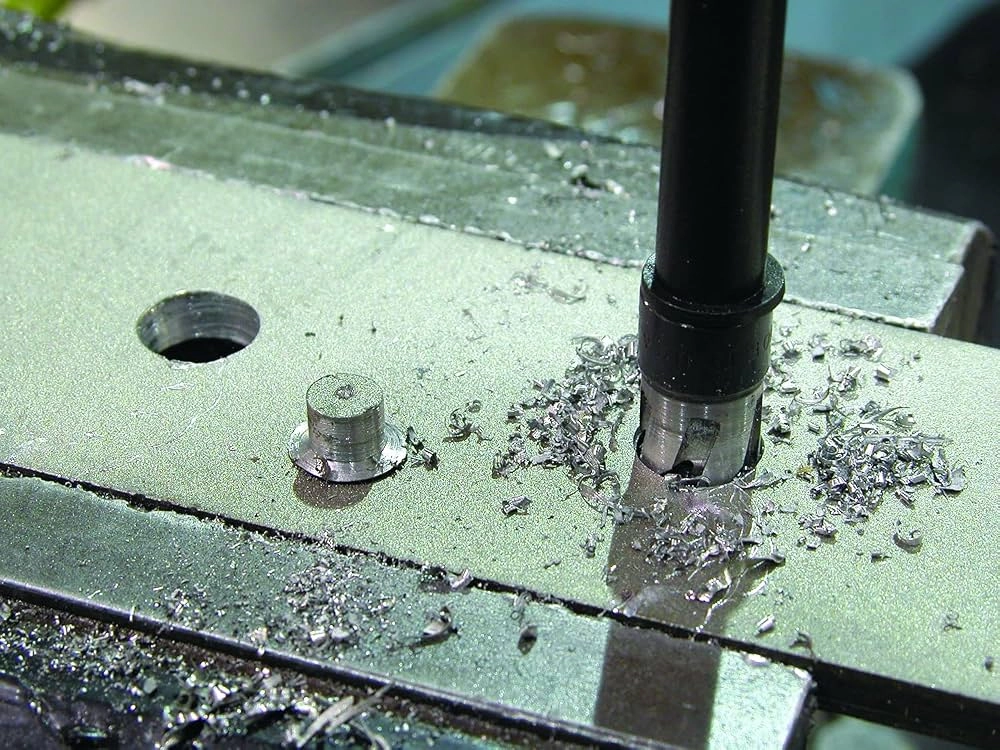
چکلیست قبل از افزایش قطر سوراخکاری
جمعبندی
افزایش قطر سوراخکاری با مته گردبر زمانی نتیجه دقیق میدهد که مرکز سوراخ قبلی بهدرستی حفظ شود. مشکل اصلی در این عملیات معمولاً قدرت دستگاه یا توانایی مته برای برش فلز نیست؛ مشکل، پیدا کردن محور دقیق سوراخ موجود و نگه داشتن گردبر روی همان محور است.
پین معمولی برای مرکزگیری روی سطح کامل طراحی شده و وقتی وسط قطعه از قبل سوراخ شده باشد، ممکن است دیگر مرجع مناسبی نداشته باشد. در چنین شرایطی باید از یک سیستم مرکزکننده مناسب استفاده شود که سوراخ قبلی را بهعنوان راهنما در نظر بگیرد.
اگر قصد افزایش قطر سوراخکاری یک قطعه را دارید، قطر فعلی، قطر نهایی، ضخامت و جنس قطعه را مشخص کنید. متهسرا انواع مته گردبر گرولن، افای پاورتولز و ویکینگر را برای کاربردهای مختلف ارائه میکند و میتوانید برای انتخاب سایز، عمق و نوع مناسب مته با متهسرا تماس بگیرید.
سوالات متداول
افزایش قطر سوراخکاری با مته گردبر امکانپذیر است؟
بله. اگر مته بهدرستی نسبت به سوراخ موجود مرکز شود، میتوان با گردبر قطر سوراخ را افزایش داد.
چرا پین معمولی برای این کار مناسب نیست؟
چون در سوراخ موجود، نقطه مرکزی سطح دیگر وجود ندارد و پین ممکن است داخل فضای خالی حرکت کند و مرکز دقیق را مشخص نکند.
آیا برای افزایش قطر سوراخکاری پین مخصوص لازم است؟
در بسیاری از کاربردها استفاده از سیستم مرکزکننده مخصوص، دقت و کنترل بیشتری ایجاد میکند. نوع پین باید با قطر سوراخ، مته و عمق برش سازگار باشد.
سوراخ ۲۰ میلیمتری را میتوان به ۳۰ میلیمتر افزایش داد؟
از نظر هندسی، گردبر در هر سمت ۵ میلیمتر فلز برمیدارد. امکانپذیر بودن کار به نوع مته، ضخامت قطعه، مرکزگیری و ظرفیت دستگاه بستگی دارد.
دندانه مته گردبر؛ تعداد و هندسه چه اثری روی برش دارد؟