
گیر کردن پولکی گردبر؛ چرا پولکی مته خارج نمیشود؟

گیر کردن پولکی گردبر؛ چرا پولکی مته خارج نمیشود؟
مقدمه
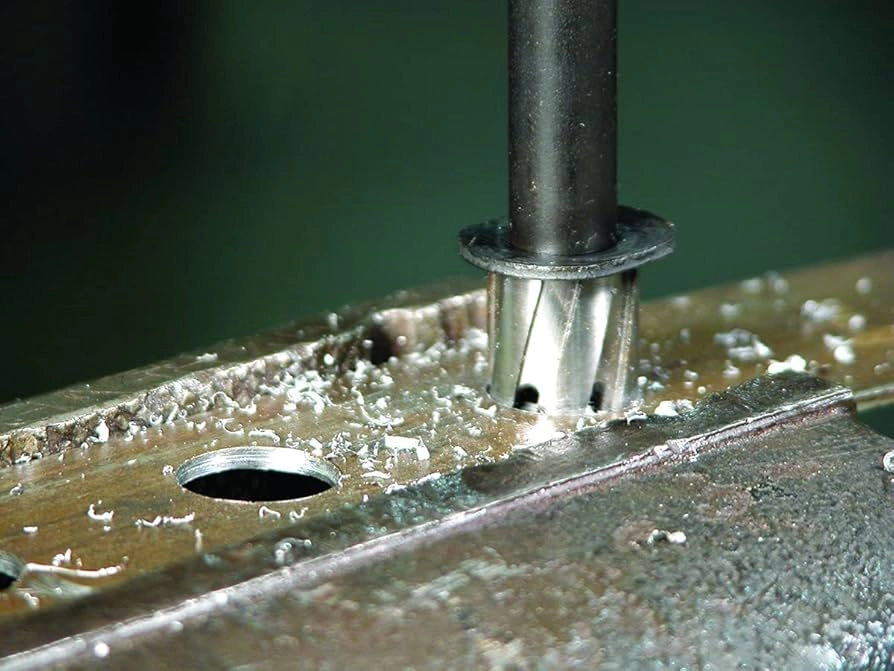
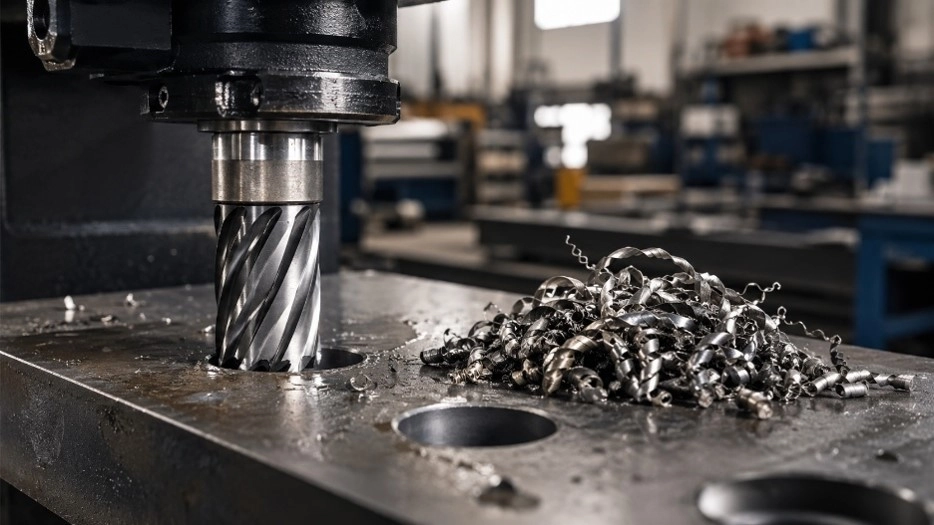
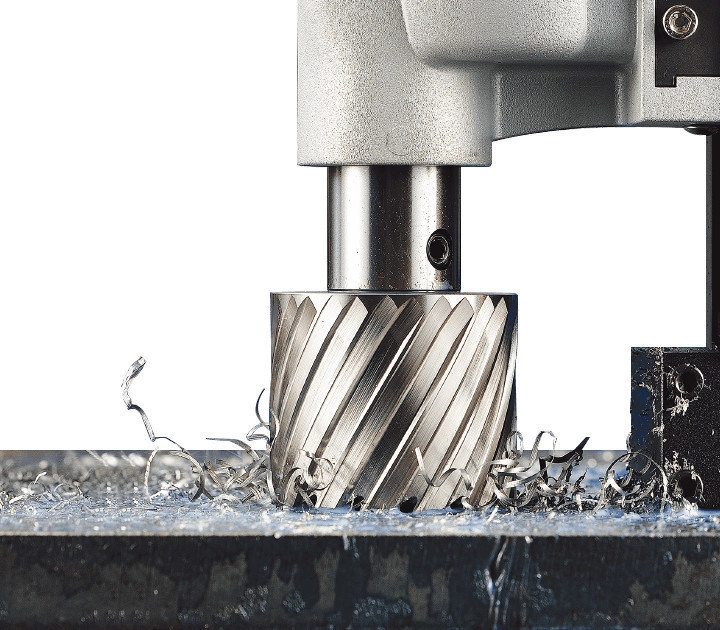
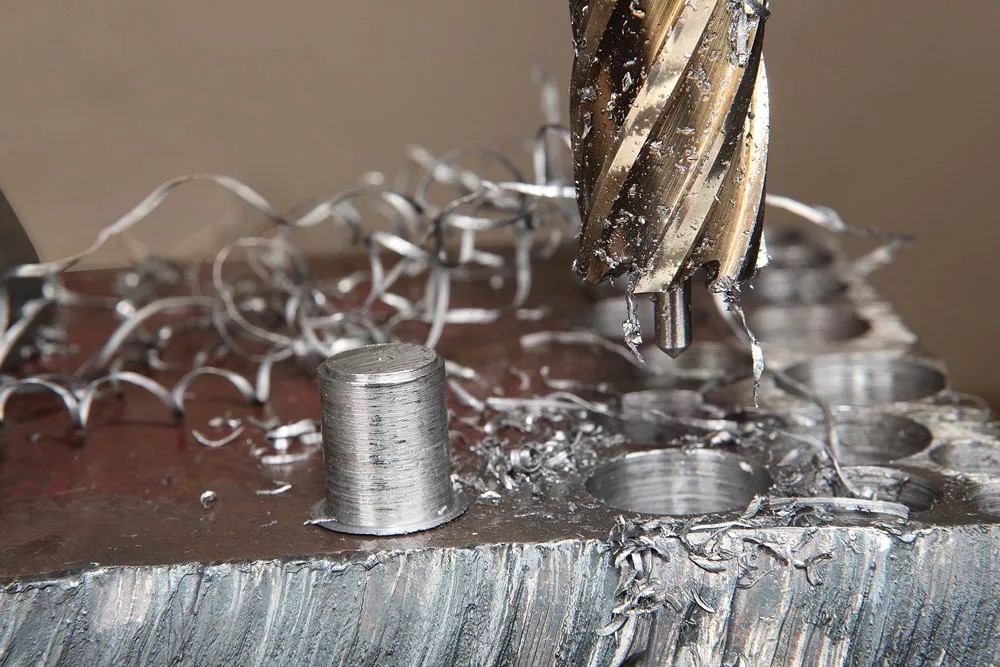
وقتی مته گردبر از ضخامت قطعه عبور میکند، بخش مرکزی فلز بهجای اینکه مانند مته مارپیچی کاملاً به براده تبدیل شود، به شکل یک قطعه تقریباً استوانهای داخل مته باقی میماند. این قطعه که معمولاً به آن پولکی یا Slug گفته میشود، باید در پایان سوراخکاری به کمک پین مرکزی از داخل گردبر خارج شود. در شرایط عادی، این اتفاق تقریباً بلافاصله پس از عبور کامل دندانهها از قطعه رخ میدهد؛ اما گاهی مته بالا میآید و پولکی همچنان داخل بدنه آن باقی مانده است. گیر کردن پولکی گردبر فقط یک مزاحمت کوچک نیست، زیرا اگر اپراتور بدون بررسی علت سراغ سوراخ بعدی برود، پین دیگر فضای کافی برای حرکت ندارد، مسیر خنککننده مختل میشود و احتمال آسیب به پین، مته و حتی ابزارگیر افزایش پیدا میکند.
نکته مهم این است که هر پولکی گیرکرده یک علت واحد ندارد. گاهی پولکی به دلیل حرارت و اصطکاک زیاد داخل مته سفت شده، گاهی در لحظه خروج کمی کج یا تغییرشکل داده است، گاهی پین اجکتور طول یا حرکت مناسبی ندارد و در بعضی موارد هم خود مته به علت سایش، خرابی دندانهها یا شرایط نامناسب برش دیگر پولکی را بهراحتی آزاد نمیکند. برای عیبیابی درست باید قبل از هر چیز بفهمیم سیستم خروج پولکی دقیقاً چگونه کار میکند.
پولکی مته گردبر چگونه باید از داخل مته خارج شود؟
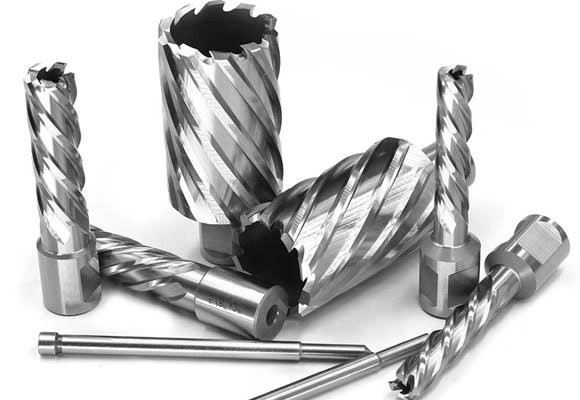
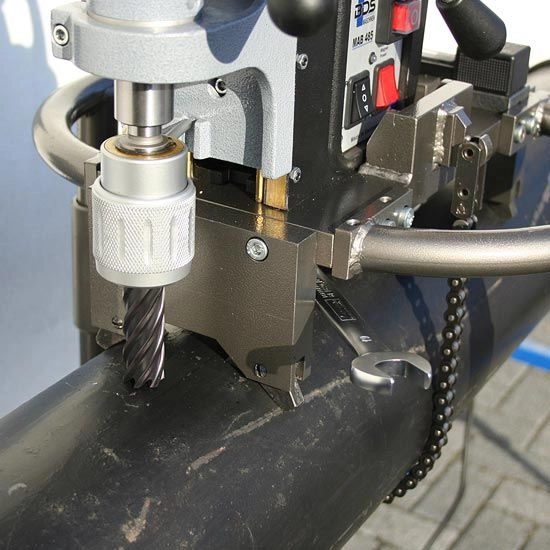
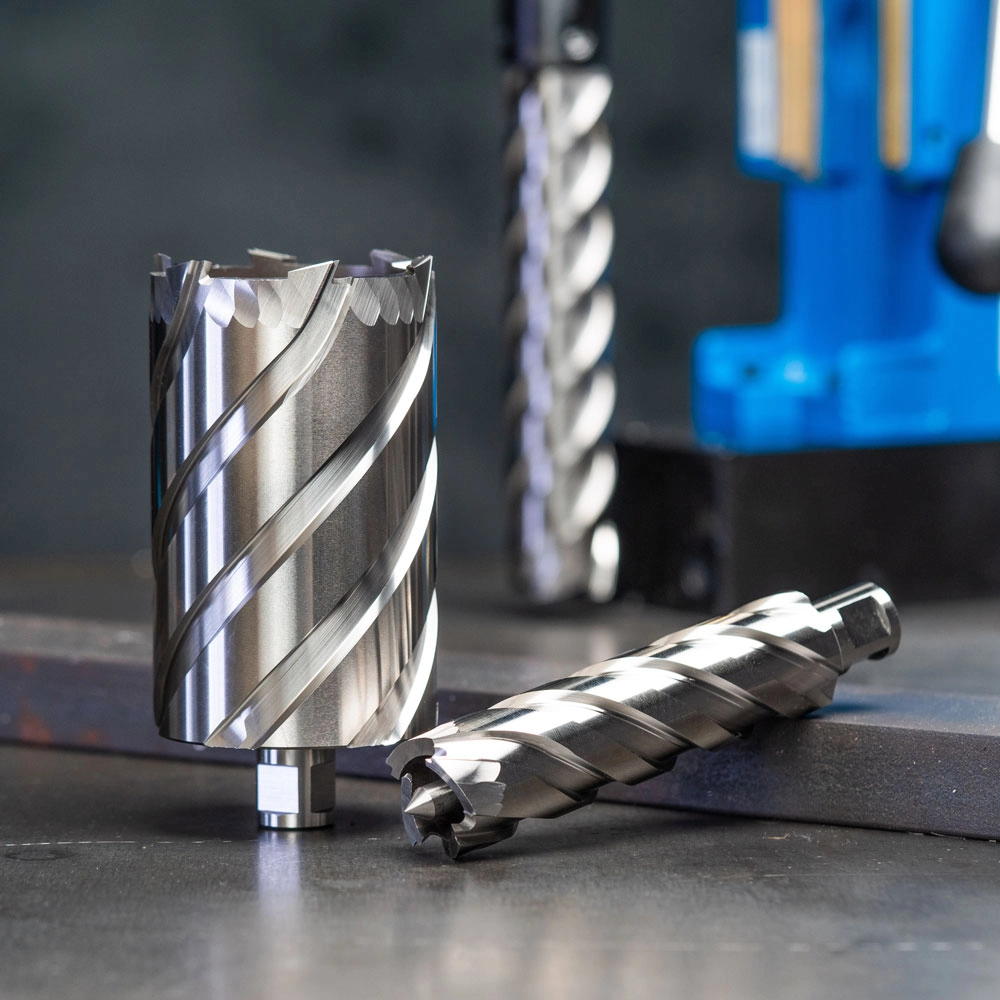
پین مرکزی مته گردبر فقط برای مشخص کردن مرکز سوراخ نیست. در یک مجموعه استاندارد، پین سه وظیفه اصلی دارد: در ابتدای کار مرکز سوراخ را تعیین میکند، هنگام ورود به مته امکان رسیدن روانکار یا کولانت به منطقه برش را فراهم میکند و در پایان سوراخکاری پولکی را از داخل بدنه مته به بیرون میراند. به همین دلیل طول، قطر و حرکت آزاد پین باید با عمق و طراحی همان مته هماهنگ باشد. استفاده از پین نامتناسب میتواند هر سه عملکرد را همزمان مختل کند؛ یعنی مرکزگیری ضعیف شود، جریان کولانت درست انجام نشود و در پایان نیز کورس کافی برای بیرون انداختن پولکی وجود نداشته باشد.
در طول سوراخکاری، پین با تماس قطعه به سمت داخل مته عقب میرود. وقتی دندانهها از سمت دیگر قطعه خارج میشوند، نیروی فشاری پین آزاد میشود و پین تلاش میکند پولکی را به سمت بیرون هل دهد. اگر داخل بدنه مته تمیز باشد، سطح داخلی طراحی مناسبی داشته باشد و پولکی نیز بدون تغییرشکل شدید تشکیل شده باشد، این خروج باید نسبتاً روان انجام شود. در طراحی بسیاری از گردبرهای صنعتی، سطح داخلی مته کمی مخروطی یا دارای هندسهای است که اصطکاک پولکی با دیواره را کاهش میدهد؛ بنابراین اگر پولکی مرتباً در یک مته مشخص گیر میکند، نباید موضوع را صرفاً به «ضعیف بودن فنر پین» نسبت داد و از وضعیت خود مته چشمپوشی کرد.
پولکی مته گردبر چگونه باید از داخل مته خارج شود؟
مهمترین علتهای گیر کردن پولکی گردبر
برای تشخیص علت بهتر است مشکل را در چهار گروه بررسی کنیم: حرارت و خنککاری، تنظیمات برش، پین و ابزارگیر، و وضعیت خود مته. این تقسیمبندی در کارگاه بسیار مفیدتر از تعویض تصادفی پین یا وارد کردن ضربه به پولکی است، چون هرکدام از این ایرادها نشانههای متفاوتی دارند.
خنککاری ضعیف؛ یکی از اولین چیزهایی که باید بررسی شود
اگر روانکار کافی به لبه برش نرسد، اصطکاک بین دندانه، قطعه و پولکی افزایش پیدا میکند. نتیجه فقط داغ شدن مته نیست؛ حرارت بالا میتواند بر کیفیت برش، شکل پولکی، اصطکاک بین پولکی و دیواره داخلی مته و عملکرد خروج تأثیر بگذارد. منابع فنی مربوط به گردبرها، خنککاری ناکافی یا استفاده از روانکار نامناسب را بهطور مستقیم با مشکلات خروج پولکی مرتبط میدانند. سیستم خنککاری داخلی نیز به همین دلیل اهمیت دارد؛ پین هنگام عقب رفتن مسیر عبور روانکار را باز میکند تا سیال به نزدیکی دندانهها برسد، نه اینکه فقط روی بدنه بیرونی مته ریخته شود.
در کارگاه میتوان این مشکل را از روی چند علامت حدس زد. اگر مته بعد از یک سوراخ بهطور غیرعادی داغ شده، برادهها تغییر رنگ شدید دارند، صدای برش خشک و خشن شده یا پولکی پس از خروج آنقدر داغ است که آثار حرارتی واضح روی آن دیده میشود، بررسی جریان کولانت باید جزو اولین اقدامات باشد. فقط پر بودن مخزن کافی نیست؛ باید مطمئن شد با فشرده شدن پین، روانکار واقعاً از مسیر داخلی به ناحیه برش میرسد. گرفتگی مسیر، گیرکردن پین یا انتخاب پین نامناسب میتواند باعث شود مخزن پر باشد ولی محل برش تقریباً خشک کار کند.
فشار زیاد روی دسته میتواند خود پولکی را گیر بیندازد
تصور رایج این است که هرچه اپراتور فشار بیشتری روی دسته دریل وارد کند، سوراخ سریعتر تمام میشود. در عمل، گردبر برای کار با یک پیشروی یکنواخت طراحی شده و فشار بیش از حد میتواند بار دندانهها را افزایش دهد، شکل پولکی را تغییر دهد و در لحظه عبور نهایی، خروج آن را دشوار کند. مستندات فنی حتی در عیبیابی مستقیم گیر کردن Slug، فشار زیاد روی دسته را یکی از عوامل تغییرشکل پولکی و قفل شدن آن داخل مته معرفی میکنند.
این مسئله مخصوصاً در چند میلیمتر آخر سوراخ اهمیت دارد. وقتی دندانهها به پشت قطعه نزدیک میشوند، مقاومت ماده ناگهان تغییر میکند و اگر همان فشار سنگین قبلی ادامه داشته باشد، خروج نهایی میتواند خشن شود. روش درست این است که در طول برش فشار ثابت و کنترلشده اعمال شود و هنگام نزدیک شدن به انتهای قطعه کمی از فشار کاسته شود تا دندانهها بدون ضربه از سطح زیرین خارج شوند. در دستورالعملهای صنعتی نیز کاهش فشار در لحظه Breakthrough توصیه شده و خروج پولکی بلافاصله پس از آن به پین واگذار میشود.
دور اشتباه فقط عمر مته را کم نمیکند؛ روی خروج پولکی هم اثر دارد
سرعت دوران باید با قطر مته، جنس ابزار و جنس قطعه هماهنگ باشد. دور نامناسب میتواند حرارت و اصطکاک را بالا ببرد و کیفیت تشکیل پولکی را تغییر دهد. برای مثال استفاده از همان دوری که برای یک گردبر کوچک مناسب است روی متهای با قطر بسیار بزرگتر، سرعت خطی لبه را افزایش میدهد. از طرف دیگر، کاهش بیش از حد دور یا پیشروی بسیار ضعیف نیز میتواند باعث شود دندانه بهجای برش مؤثر، زمان بیشتری روی سطح بساید و حرارت تولید کند. در نتیجه، مسئله «دور کمتر همیشه بهتر است» یا «دور بیشتر همیشه سریعتر است» نیست؛ سرعت باید متناسب با مجموعه ابزار و متریال انتخاب شود.
برای درک رابطه قطر و دور، اگر بخواهیم سرعت خطی لبه ثابت بماند، RPM تقریباً با قطر نسبت معکوس دارد. جدول زیر فقط یک مقایسه ریاضی نسبی است و دور توصیهشده برای مته یا متریال خاص محسوب نمیشود:
| قطر فرضی گردبر | دور نسبی برای حفظ یک سرعت خطی ثابت |
| ۲۰ میلیمتر | ۱۰۰٪ |
| ۳۰ میلیمتر | حدود ۶۷٪ |
| ۴۰ میلیمتر | ۵۰٪ |
| ۵۰ میلیمتر | ۴۰٪ |
این جدول نشان میدهد چرا نمیتوان یک دور ثابت را برای تمام قطرها استفاده کرد. هرچه قطر بیشتر شود، برای حفظ همان سرعت محیطی باید RPM کاهش پیدا کند.
از روی شکل پولکی چه چیزهایی میتوان فهمید؟
خود پولکی یکی از بهترین سرنخهای عیبیابی است. اگر پولکی بعد از خروج شکل نسبتاً منظم دارد، سطح برش آن یکنواخت است و آثار شدید حرارتی یا تغییرشکل روی آن دیده نمیشود، احتمال اینکه مشکل فقط از سیستم پین یا حرکت مکانیکی اجکتور باشد بیشتر میشود. اما اگر پولکی کج شده، لبه آن لهشدگی دارد یا به شکل غیرعادی در یک سمت برآمده است، باید شرایط برش، فشار پیشروی و ثبات دستگاه نیز بررسی شوند. شکل پولکی در گردبرهای استاندارد لزوماً یک استوانه کاملاً ساده نیست و در برخی هندسهها ظاهر مشخصی دارد، بنابراین صرف متفاوت بودن شکل پولکی از یک استوانه صاف دلیل خرابی محسوب نمیشود.
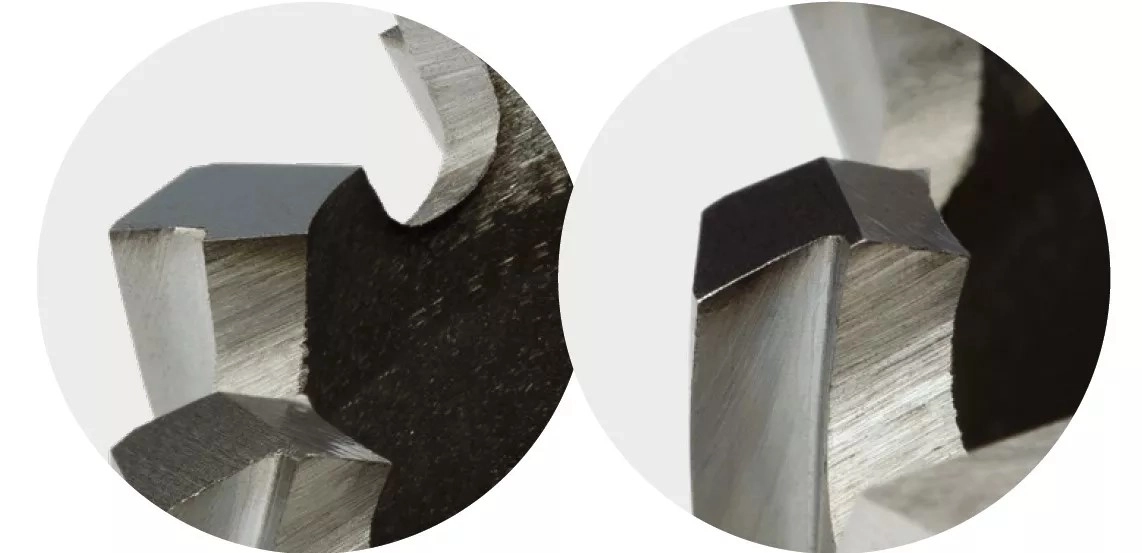
اگر پولکی فقط گاهی گیر میکند و با یک فشار کوچک آزاد میشود، احتمال کج شدن آن داخل مته وجود دارد. اما وقتی تقریباً تمام پولکیها در یک گردبر خاص محکم گیر میکنند، باید سطح داخلی مته، سایش دندانهها، حرکت پین و شرایط خنککاری بررسی شوند. همچنین اگر مته همزمان در برش مقاومت بیشتری پیدا کرده و خروج پولکی نامطمئن شده است، ادامه استفاده بدون بررسی منطقی نیست؛ کاهش کیفیت برش و نامطمئن شدن اجکت پولکی میتواند نشانه نیاز به تیزکاری یا تعویض ابزار باشد.
چه زمانی مشکل از پین مته گردبر است؟
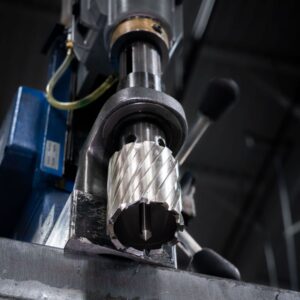
پین باید داخل مرکز گردبر بدون گیر کردن حرکت کند. اگر پین بهدلیل آلودگی، خمشدگی، پلیسه یا عدم تناسب ابعادی آزادانه عقب و جلو نرود، نیروی لازم برای خارج کردن پولکی بهدرستی منتقل نمیشود. قبل از نصب مته روی دستگاه میتوان حرکت پین را با دست و در شرایط خاموش کنترل کرد؛ پین باید بدون لقی غیرعادی و بدون نقاط گیر حرکت کند. راهنماهای فنی نیز تأکید میکنند هنگام نصب، پین باید آزادانه در داخل مته حرکت کند.
طول پین هم اهمیت زیادی دارد. متههای گردبر با عمقهای مختلف الزاماً از یک پین یکسان استفاده نمیکنند. اگر پین کوتاهتر از مقدار موردنیاز باشد، ممکن است در پایان کورس نتواند پولکی را کاملاً بیرون براند. اگر قطر یا طراحی پین با مته همخوانی نداشته باشد، علاوه بر خروج پولکی، مسیر خنککاری نیز مختل میشود. بنابراین وقتی کارگاه متههای عمق ۳۰، ۵۰ یا بیشتر را همزمان استفاده میکند، نگهداری پینها بدون مشخص کردن اینکه هرکدام متعلق به کدام مته هستند یکی از دلایل رایج اشتباه اپراتور است.
در بعضی ابزارگیرها نیز مکانیزم فنری یا مجموعه داخلی مسئول اعمال فشار به پین است. اگر این بخش ضعیف یا معیوب شود، ممکن است پین آزاد باشد اما نیروی کافی برای پرتاب پولکی نداشته باشد. در این حالت تعویض خود مته الزاماً مشکل را حل نمیکند و باید Arbor یا Holder نیز بررسی شود.
چه زمانی مشکل از پین مته گردبر است؟
برادههای انباشتهشده چگونه باعث گیر کردن پولکی میشوند؟
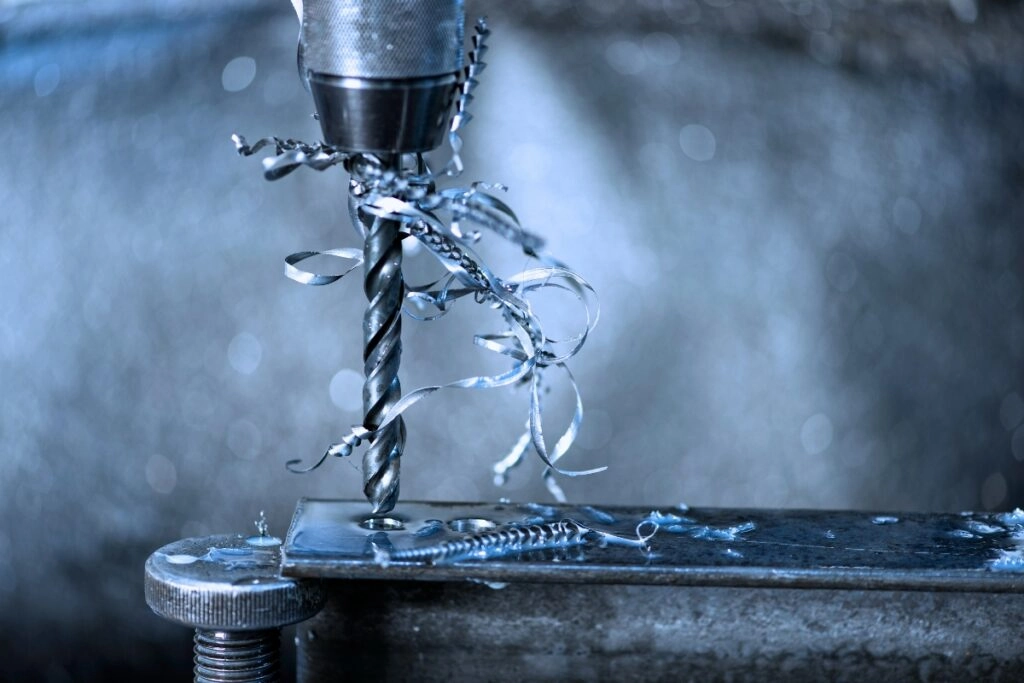
گردبر هنگام کار حجم قابلتوجهی براده از حلقه برش تولید میکند. شیارهای بدنه وظیفه دارند این براده را به بیرون منتقل کنند. اگر براده اطراف مته و ابزارگیر جمع شود، راه خروج محدود میشود، اصطکاک افزایش مییابد و پولکی نیز ممکن است در محیطی پر از براده و آلودگی از مته خارج نشود. توصیه فنی مشخص این است که قبل از سوراخ بعدی، برادههای باقیمانده از مته پاک شوند و اجازه داده نشود حجم زیادی از Swarf در اطراف گردبر و آربور جمع شود.
این نکته در کارهای سری بسیار مهم است. اپراتور ممکن است دهها سوراخ پشت سر هم ایجاد کند و چون چند سوراخ اول مشکلی ندارند، تمیزکاری بین مراحل را حذف کند. بعد از مدتی، پولکی بهسختی خارج میشود و تصور میشود پین خراب شده؛ در حالی که مجموعه شیارها و اطراف ابزارگیر با برادههای ریز و روانکار آلوده شدهاند. تمیز نگه داشتن ابزار فقط برای ظاهر یا عمر مته نیست، بلکه بخشی از عملکرد طبیعی سیستم خروج پولکی است.
اگر پولکی داخل مته گیر کرد، چه کار کنیم؟
اولین واکنش نباید ضربه زدن با چکش به دندانههای گردبر باشد. لبه HSS میتواند آسیب ببیند و در متههای TCT خطر لبپریدگی یا شکستن اینسرتهای کاربیدی بیشتر است. علاوه بر این، خود پولکی پس از سوراخکاری میتواند بسیار داغ و دارای لبههای تیز باشد و در صورت آزاد شدن ناگهانی با نیرو به بیرون پرتاب شود. راهنماهای کاربری بهطور مشخص درباره داغ بودن و پرتاب شدن پولکی هشدار میدهند.
روش منطقی این است که ابتدا موتور متوقف، دستگاه از برق یا منبع انرژی جدا و مجموعه خنک شود. سپس حرکت پین کنترل شود. اگر پین آزاد است اما پولکی بیرون نمیآید، مته باید طبق روش صحیح از ابزارگیر خارج شود و پولکی از سمت مناسب و بدون وارد کردن نیرو به دندانهها آزاد شود. اگر برای این کار نیاز به رانش مکانیکی وجود دارد، نیرو باید از قسمت پشتی و مطابق دستورالعمل همان ابزار اعمال شود؛ وارد کردن پیچگوشتی، قلم تیز یا ضربه مستقیم به لبههای برنده روش درستی نیست. برخی دستورالعملهای صنعتی نیز صراحتاً توصیه میکنند در صورت خارج نشدن Slug، ابتدا Cutter باز شود و سپس پولکی بدون آسیب رساندن به تیغهها خارج شود.
بعد از خارج کردن پولکی، قبل از شروع سوراخ بعدی علت را پیدا کنید. اگر فقط پولکی را بیرون بیاوریم و دوباره همان شرایط را تکرار کنیم، مشکل احتمالاً دوباره رخ میدهد.
عیبیابی سریع
| علامت مشاهدهشده | علت محتملتر | چیزی که باید بررسی شود |
| پولکی بسیار داغ و سفت داخل مته | حرارت و خنککاری ناکافی | جریان کولانت، دور و فشار |
| پولکی کج یا لهشده | فشار زیاد یا خروج خشن | Feed و فشار انتهای برش |
| پین بهسختی حرکت میکند | آلودگی، خمشدگی یا پین نامناسب | حرکت آزاد و ابعاد پین |
| پولکی تقریباً هر بار گیر میکند | مته فرسوده یا مشکل هندسه/سطح داخلی | دندانهها و داخل گردبر |
| پین حرکت دارد ولی نیروی خروج کم است | مکانیزم اجکتور یا آربور | فنر و Holder |
| مشکل بعد از چند سوراخ پشتسرهم بیشتر میشود | تجمع براده و حرارت | تمیزکاری و خنککاری |
| هم برش سنگین شده هم پولکی خارج نمیشود | کندی یا فرسودگی مته | تیزکاری یا تعویض |
یک سناریوی واقعی در کارگاه
فرض کنید با یک مته گردبر ۳۵ میلیمتری روی پلیت فولادی کار میکنیم. پنج سوراخ اول بدون مشکل انجام میشوند، اما از سوراخ ششم پولکی داخل مته باقی میماند. اپراتور آن را دستی خارج میکند و در سوراخ بعدی دوباره همان اتفاق رخ میدهد. اگر مشکل فقط از طول نامناسب پین بود، انتظار داشتیم از همان سوراخ اول این رفتار دیده شود؛ بنابراین در این مثال باید ابتدا تغییراتی را که در طول کار ایجاد شدهاند بررسی کنیم: افزایش دمای مته، کم شدن کولانت، تجمع براده یا کند شدن لبهها.
حالا فرض کنید مخزن روانکار هنوز پر است اما با فشردن پین، جریان مناسبی از داخل مته دیده نمیشود. در این شرایط پر بودن مخزن هیچ اهمیتی ندارد؛ منطقه برش عملاً روانکاری کافی دریافت نمیکند. بعد از تمیز کردن مسیر، کنترل حرکت پین و تنظیم فشار پیشروی، اگر خروج پولکی دوباره طبیعی شود، علت مشخص شده است. اما اگر با وجود خنککاری صحیح و پین سالم، مته برای بریدن هم به فشار بیشتری نسبت به قبل نیاز داشته باشد و Slug همچنان گیر کند، وضعیت لبههای برنده باید جدیتر بررسی شود.
این نوع عیبیابی مرحلهای بسیار بهتر از این است که به محض گیر کردن پولکی، پین عوض شود یا با ضربه مشکل موقتاً حل شود.
چگونه از گیر کردن پولکی مته گردبر جلوگیری کنیم؟
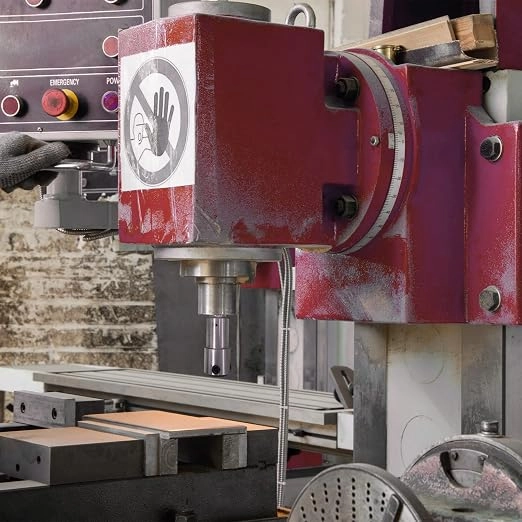
پیشگیری به یک کار خاص محدود نمیشود. مته، پین، دستگاه و تنظیمات برش یک مجموعه هستند. برای اینکه Slug بعد از هر سوراخ بهدرستی خارج شود، باید پین صحیح متناسب با عمق و نوع مته نصب شود، حرکت آن آزاد باشد، مسیر خنککننده باز بماند و دور و Feed با قطر مته و جنس قطعه هماهنگ شوند. در حین برش نیز فشار باید یکنواخت باشد و هنگام نزدیک شدن به انتهای قطعه، اپراتور از فشار بیش از حد خودداری کند. سوراخکاری پیوسته و کنترلشده در بسیاری از کاربردها خروج پولکی را مطمئنتر از فشارهای متناوب و خشن میکند.
بعد از هر سوراخ نیز مطمئن شوید پولکی واقعاً خارج شده است. شروع سوراخ جدید با پولکی قبلی داخل مته میتواند پین را تحت فشار قرار دهد، مسیر کولانت را ببندد و احتمال آسیب جدی ابزار را بالا ببرد. برادهها باید پاک شوند و در کار سری، دمای مته و کیفیت برش نیز مرتب کنترل شود. اگر برای ادامه برش دائماً مجبور هستید فشار را بیشتر کنید یا خروج پولکی بهتدریج نامطمئن شده، بهتر است ابزار قبل از شکست کامل بررسی شود.
جمعبندی
گیر کردن پولکی گردبر معمولاً یک علامت است، نه خودِ مشکل اصلی. پین نامناسب یا گیرکرده میتواند Slug را داخل مته نگه دارد، اما خنککاری ناکافی، دور و پیشروی نامتناسب، فشار زیاد مخصوصاً در انتهای برش، تجمع براده، ضعف مکانیزم اجکتور و فرسودگی خود مته نیز میتوانند دقیقاً همین نتیجه را ایجاد کنند. بهترین روش این است که قبل از تعویض هر قطعه، شرایط برش و شکل پولکی را بررسی کنیم و سپس از سادهترین موارد یعنی جریان کولانت و حرکت پین تا وضعیت دندانهها و ابزارگیر جلو برویم.
اگر در کارگاه با خارج نشدن پولکی، گیر کردن پین یا کاهش کیفیت برش مته مواجه هستید، انتخاب درست مته و پین اهمیت زیادی دارد. متهسرا متههای گردبر گرولن، افای پاورتولز و ویکینگر را در قطرها و عمقهای مختلف ارائه میکند و برای انتخاب گردبر و پین متناسب با جنس قطعه، ضخامت کار و مدل دستگاه میتوانید از مشاوره تخصصی متهسرا استفاده کنید.
سوالات متداول
چرا پولکی مته گردبر بیرون نمیآید؟
علت میتواند پین نامناسب یا گیرکرده، خنککاری ناکافی، فشار پیشروی زیاد، دور نامتناسب، تغییرشکل پولکی، تجمع براده یا فرسودگی خود مته باشد. اگر مشکل مرتب تکرار میشود، فقط پین را مقصر ندانید و کل مجموعه را بررسی کنید.
آیا میتوان پولکی گیرکرده را با چکش بیرون آورد؟
نباید به دندانههای مته ضربه مستقیم وارد کرد. مته باید در شرایط خاموش و ایمن از دستگاه باز شود و پولکی بدون فشار روی لبههای برنده و مطابق روش مناسب همان ابزار خارج شود.
چرا پولکی بعد از چند سوراخ شروع به گیر کردن میکند؟
وقتی مشکل از ابتدا وجود ندارد و بعد از چند سوراخ ظاهر میشود، عواملی مثل افزایش حرارت، کاهش جریان خنککننده، تجمع براده یا کند شدن تدریجی مته اهمیت بیشتری پیدا میکنند.
آیا پین کوتاه میتواند باعث گیر کردن پولکی شود؟
بله. پین باید با عمق و نوع مته هماهنگ باشد. اگر کورس مؤثر کافی نداشته باشد، ممکن است نتواند پولکی را پس از پایان برش بهطور کامل بیرون براند.
آیا پولکی مته گردبر خطرناک است؟
بله. پولکی پس از سوراخکاری میتواند بسیار داغ باشد و لبه تیز داشته باشد. همچنین ممکن است با نیروی پین از مته پرتاب شود، بنابراین دست و صورت نباید مقابل مسیر خروج قرار بگیرند.
افزایش قطر سوراخکاری با مته گردبر؛ چرا پین معمولی جواب نمیدهد؟