
پلیسه سوراخکاری با گردبر؛ چرا لبه سوراخ خراب میشود و چطور پیشگیری کنیم؟


پلیسه سوراخکاری با گردبر؛ چرا لبه سوراخ خراب میشود و چطور پیشگیری کنیم؟
مقدمه
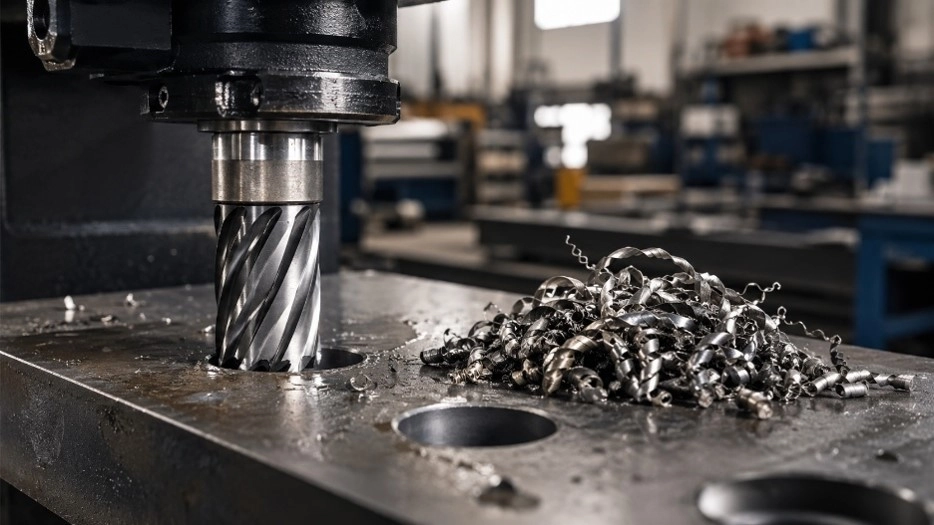
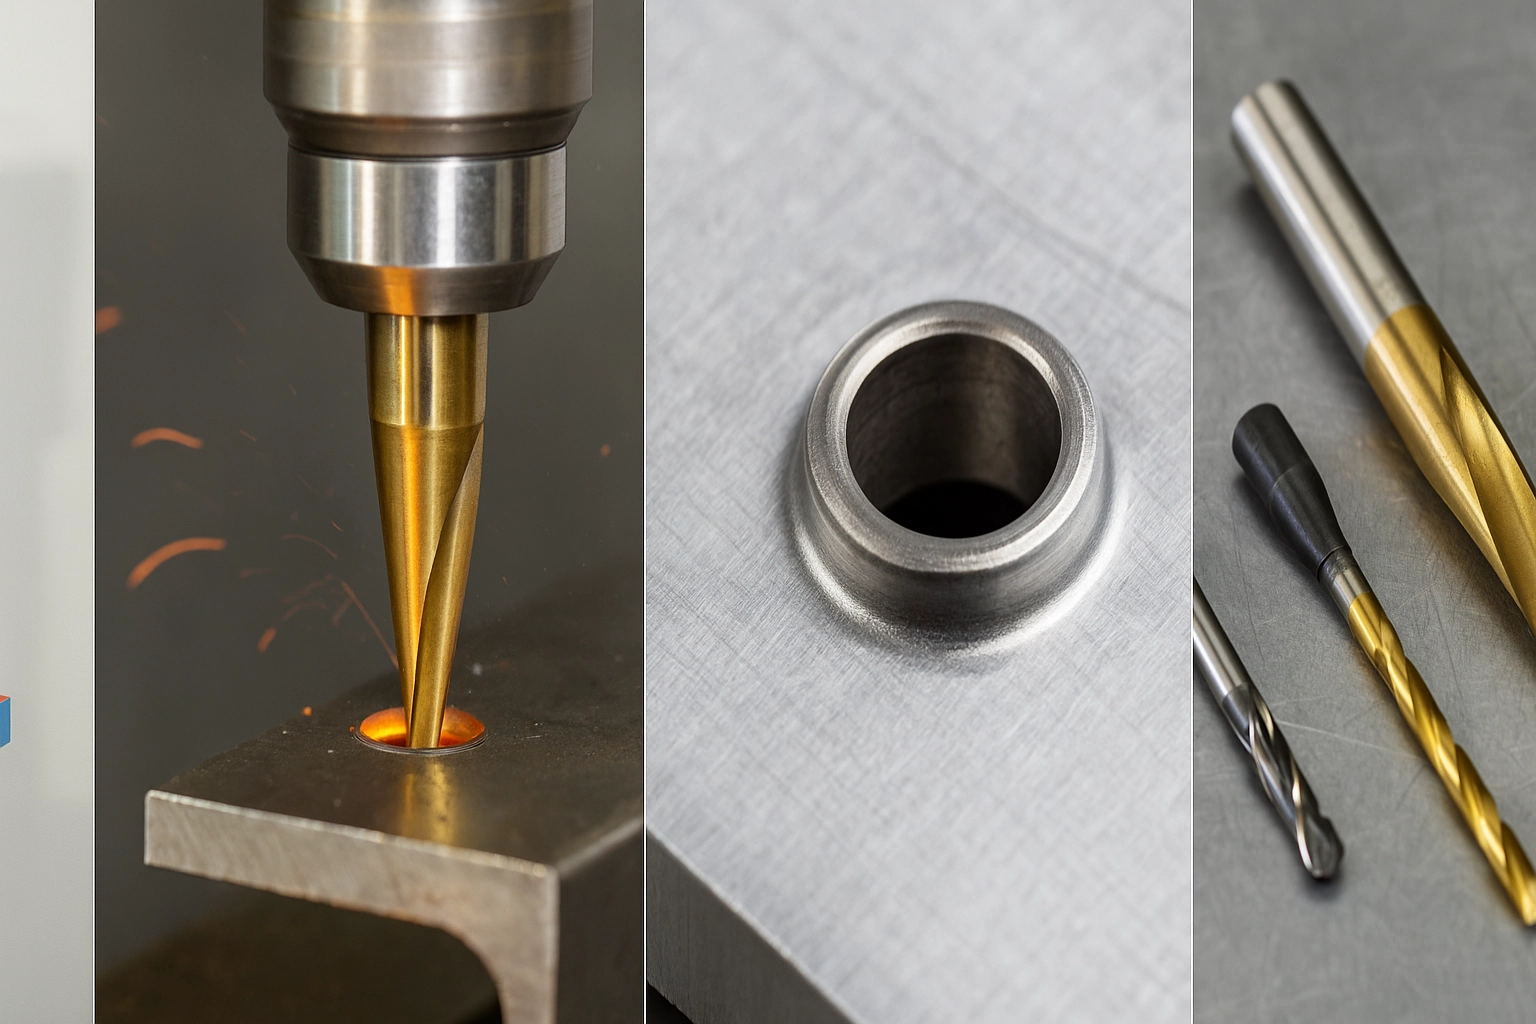
دو سوراخ با قطر یکسان، روی یک ورق فولادی یکسان و با یک دریل مگنت ایجاد شدهاند. سوراخ اول لبهای نسبتاً صاف دارد و بعد از خروج پولکی، تنها مقدار کمی پلیسه روی آن دیده میشود. در سوراخ دوم، لبه خروجی تیز و نامنظم شده و بخشی از فلز بهجای جدا شدن تمیز، به سمت بیرون تغییر شکل داده است. از نظر ابعادی شاید هر دو سوراخ قابل قبول باشند، اما کیفیت برش آنها یکسان نیست.
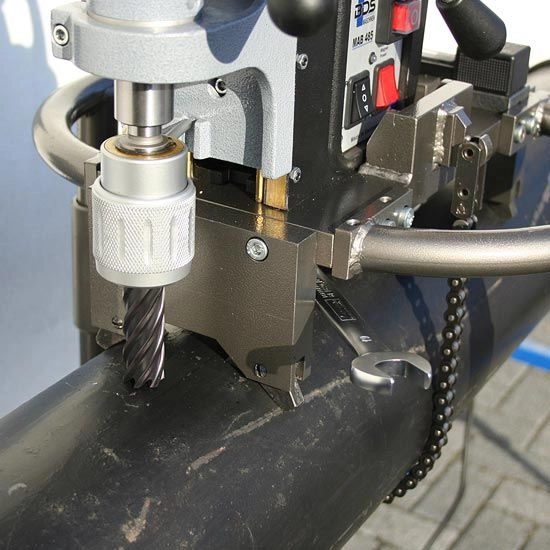
چنین تفاوتی را نمیتوان همیشه به کیفیت مته نسبت داد. حتی یک گردبر سالم ممکن است در شرایط نامناسب، سوراخی با پلیسه قابلتوجه ایجاد کند. در مقابل، با انتخاب درست پارامترهای برش و کنترل وضعیت ابزار میتوان کیفیت لبه را بهبود داد، بدون آنکه الزاماً سراغ مته گرانتری برویم.
برای تحلیل پلیسه سوراخکاری با گردبر باید ابتدا مشخص شود عیب در کدام ناحیه ایجاد شده است. لبه ورودی و خروجی سوراخ تحت شرایط مکانیکی یکسانی قرار ندارند؛ در نتیجه، علت پلیسه و روش اصلاح آنها نیز ممکن است متفاوت باشد.
لبه سوراخ چه اطلاعاتی درباره فرایند برش میدهد؟
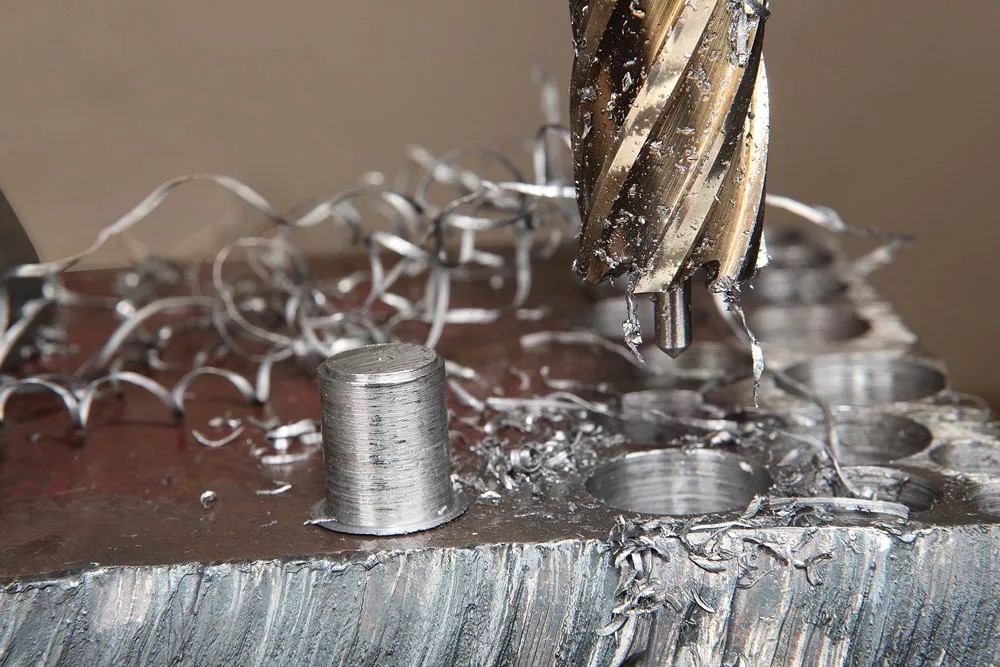
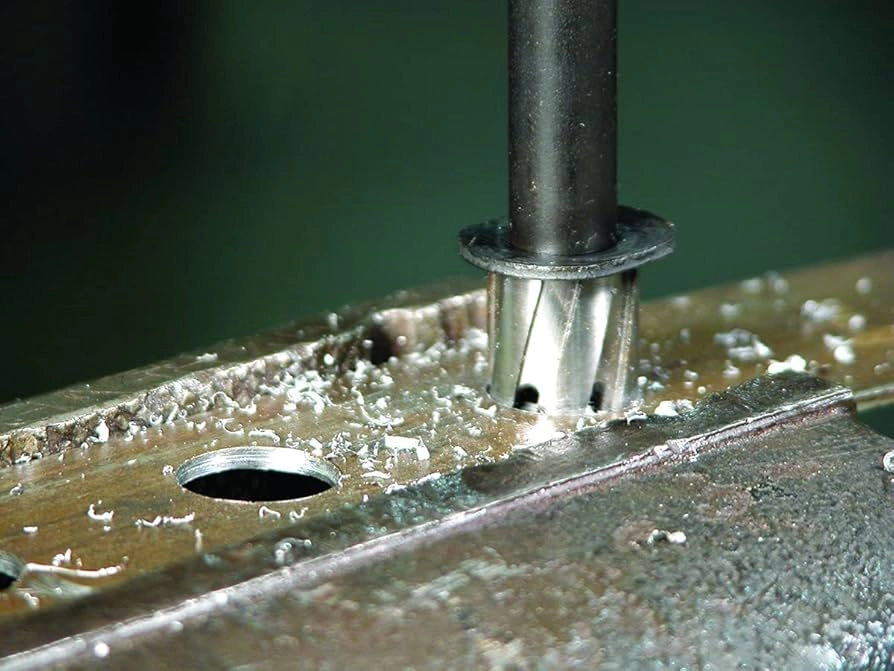
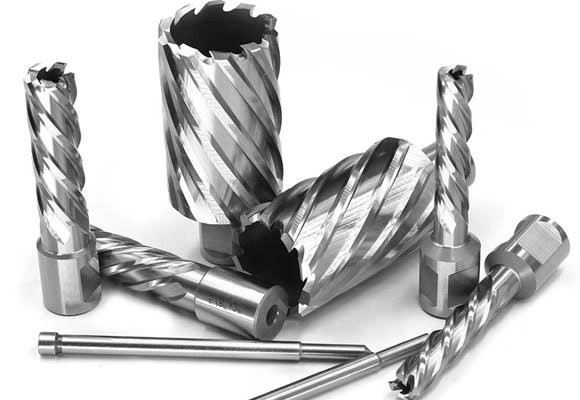
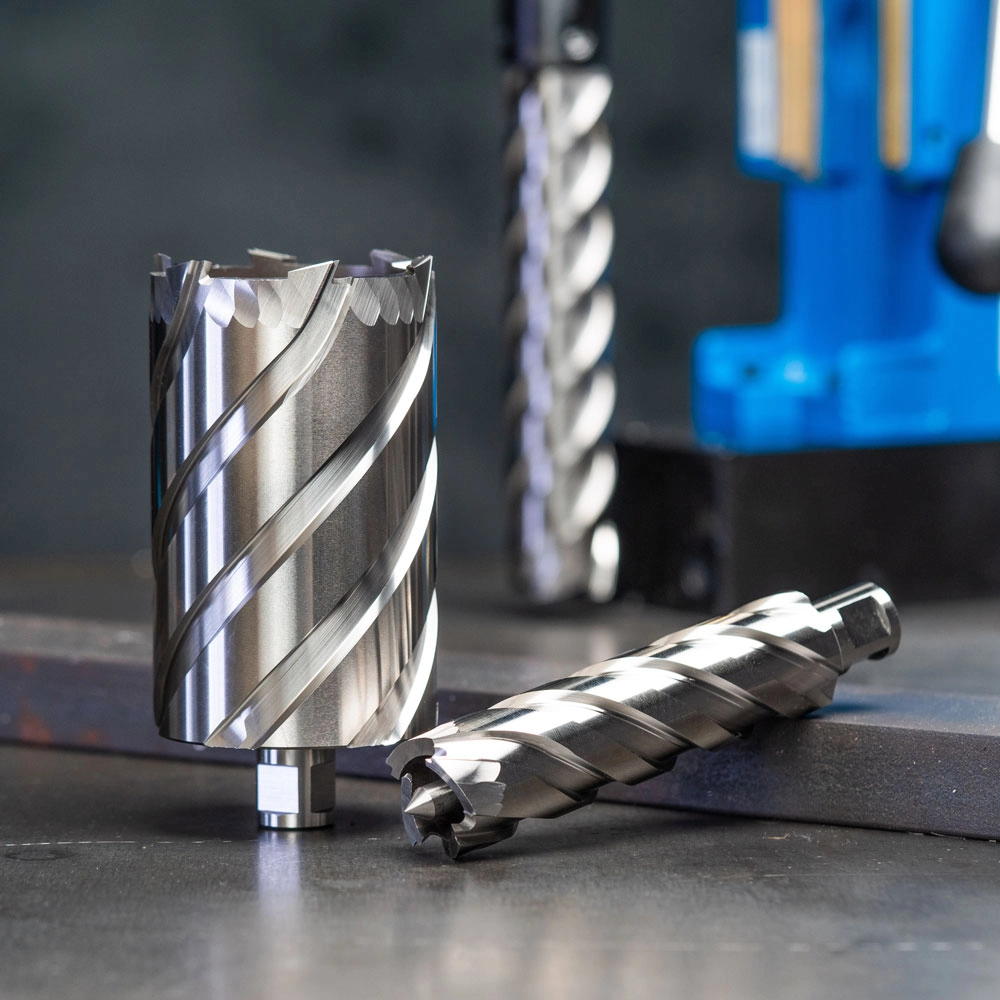
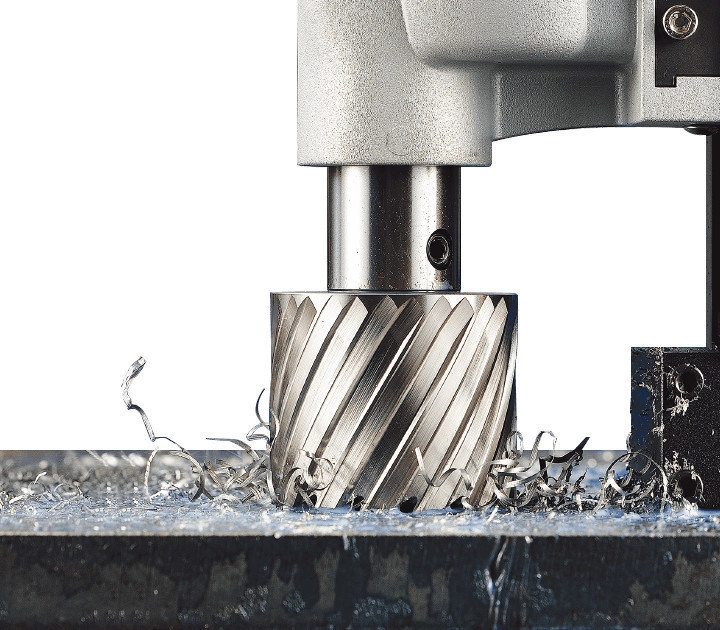
در سوراخکاری با مته گردبر، دندانهها برخلاف مته مارپیچی معمولی، تمام سطح مقطع سوراخ را به براده تبدیل نمیکنند. آنها عمدتاً یک مسیر حلقوی را میبرند و هسته مرکزی فلز را به شکل پولکی یا Slug باقی میگذارند. این هندسه، حجم برادهبرداری را کاهش میدهد و در شرایط مناسب، امکان ایجاد سوراخ با کیفیت سطح مطلوب را فراهم میکند.
با این حال، قطع شدن مسیر برش در انتهای قطعه همیشه بدون تغییر شکل فلز اتفاق نمیافتد. نزدیک خروج مته، بخش نازکی از ماده که هنوز جدا نشده است، حمایت مکانیکی کمتری از سمت زیرین قطعه دارد. نیروی محوری دندانهها ممکن است این بخش را پیش از تکمیل برش خم کند. وقتی تغییر شکل پلاستیک از برش کنترلشده پیشی بگیرد، بخشی از فلز در لبه خروجی باقی میماند و پلیسه تشکیل میشود.
این پدیده بهویژه هنگام کار با فلزات شکلپذیر، فشار نامناسب و ابزار فرسوده اهمیت پیدا میکند. در مقابل، بعضی لبههای نامنظم حاصل پلیسه نیستند؛ ممکن است بخشی از لبه شکسته یا کنده شده باشد. همین تفاوت ظاهری نخستین سرنخ برای عیبیابی است.

لبه سوراخ چه اطلاعاتی درباره فرایند برش میدهد؟
پلیسه ورودی و خروجی چه تفاوتی دارند؟
پلیسه ورودی در سطحی دیده میشود که مته ابتدا با آن تماس پیدا میکند. این ناحیه معمولاً از نظر تکیهگاه وضعیت بهتری دارد؛ بنابراین پلیسه شدید در ورودی میتواند توجه ما را به وضعیت اولیه تماس ابزار، تیزی دندانهها، لنگی محور یا کیفیت سطح قطعه جلب کند.
پلیسه خروجی در سمت مقابل تشکیل میشود؛ جایی که آخرین لایههای فلز در حال جدا شدن هستند. این ناحیه بیشتر تحت تأثیر تغییر شکل انتهایی ماده و نحوه عبور نهایی گردبر قرار دارد. اگر پلیسه عمدتاً در خروجی دیده میشود، شرایط لحظه پایان برش باید با دقت بیشتری بررسی شود.
البته شکل ظاهری بهتنهایی برای تشخیص قطعی کافی نیست. برای مثال، لبه دندانهدندانه ممکن است ناشی از شکست موضعی ماده، حرکت جانبی مته یا آسیب دندانهها باشد؛ در حالی که یک لبه پیوسته و برگشته، بیشتر به تغییر شکل پلاستیک شباهت دارد.
مشکل دقیقاً کجاست؟ چهار نشانه برای تشخیص اولیه
| وضعیت لبه سوراخ | علتهای قابل بررسی | اولویت اصلاح |
| پلیسه پیوسته در خروجی | تغییر شکل لایه انتهایی، فشار زیاد هنگام عبور نهایی، شکلپذیری ماده | کنترل فشار در لحظه خروج و ارزیابی شرایط برش |
| پلیسه یا لبه نامنظم در ورودی | دندانه فرسوده، تماس اولیه نامناسب، لنگی ابزار | بررسی مته، ابزارگیر و شروع برش |
| لبه دندانهدار و لبپریده | ارتعاش، شکست دندانه، حرکت جانبی دستگاه | کنترل استحکام مجموعه و سلامت دندانهها |
| لبه همراه با آثار حرارت و مالش | روانکاری ناکافی، سرعت نامناسب، کندی ابزار | بررسی براده، دمای برش و وضعیت روانکار |
این جدول برای محدود کردن دامنه عیبیابی کاربرد دارد، نه برای اعلام یک علت قطعی. بسیاری از ایرادهای سوراخکاری حاصل همزمان چند عامل هستند و نتیجه نهایی باید با مشاهده ابزار و شرایط کار تأیید شود.
چرا آخرین میلیمترهای برش تا این اندازه مهماند؟
هنگام شروع سوراخکاری، اپراتور معمولاً با احتیاط پیشروی میکند تا مسیر برش تثبیت شود. پس از درگیر شدن کامل دندانهها، فشار یکنواختتری به دسته وارد میکند. مشکل از جایی شروع میشود که همین فشار بدون توجه به کاهش ضخامت باقیمانده، تا آخرین لحظه ادامه پیدا کند.
در نزدیکی خروج گردبر، شرایط تماس ابزار با قطعه تغییر میکند. اگر نیروی پیشروی بیش از مقدار مناسب باشد، بخشی از فلز ممکن است پیش از تکمیل عمل برش به سمت پایین خم شود. نتیجه میتواند افزایش پلیسه خروجی، تغییر شکل پولکی و در موارد شدیدتر، ضربه هنگام عبور ناگهانی مته باشد.
راهحل، کاهش تدریجی فشار در نزدیکی پایان برش است؛ نه متوقف کردن بیدلیل فرایند یا رها کردن کنترل دسته. فشار باید همچنان به اندازهای باشد که دندانهها برش مؤثری انجام دهند، اما به ابزار اجازه دهد از آخرین لایه فلز بهصورت کنترلشده عبور کند.
اینجا یک سوءبرداشت فنی وجود دارد: بعضی اپراتورها تصور میکنند فشار کمتر همیشه به معنای برش تمیزتر است. در واقع، پیشروی بیش از حد کم نیز میتواند باعث مالش دندانهها به سطح، افزایش حرارت و تسریع فرسودگی شود. بنابراین باید میان پیشروی پایدار در طول سوراخکاری و کاهش کنترلشده فشار هنگام خروج تفاوت قائل شد.
پلیسه سوراخکاری با گردبر و نقش دندانههای کند
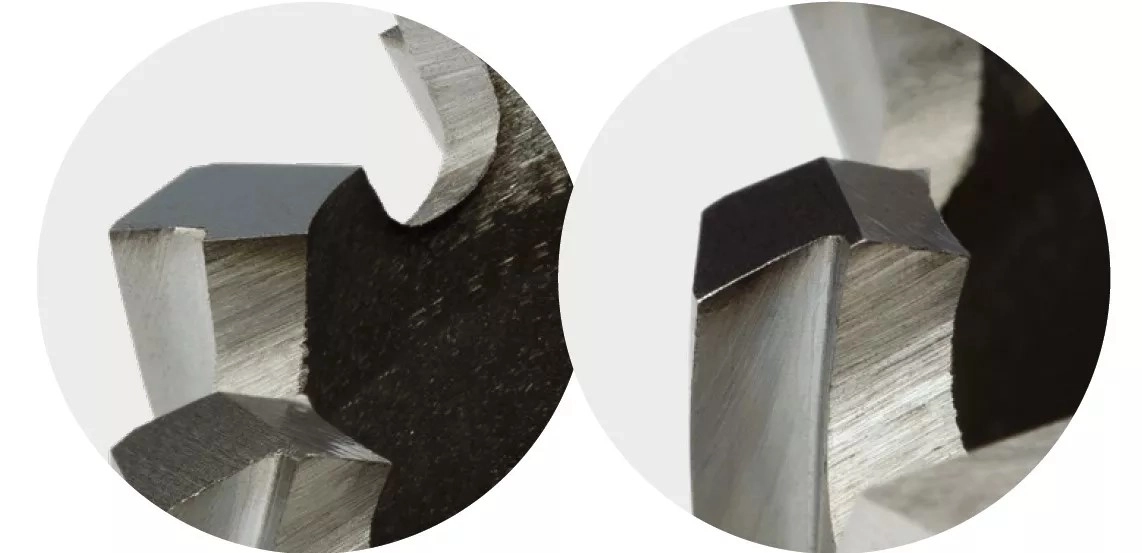
دندانه تیز ماده را با نیروی برشی مناسب جدا میکند. با کند شدن لبه، شرایط تماس تغییر میکند و سهم اصطکاک و تغییر شکل ماده افزایش مییابد. در چنین وضعیتی، ممکن است مته برای پیشروی به نیروی بیشتری نیاز داشته باشد و بخشی از فلز بهجای جدا شدن تمیز، زیر فشار دندانهها تغییر شکل دهد.
نشانههای کند شدن مته همیشه به شکل شکستگی آشکار نیستند. افزایش زمان سوراخکاری، تغییر کیفیت براده، بالا رفتن حرارت، کاهش کیفیت سطح و نیاز به فشار بیشتر میتوانند از علائم اولیه باشند. البته همین نشانهها ممکن است از انتخاب دور نامناسب یا روانکاری ضعیف هم ناشی شوند.
برای قضاوت درست باید لبههای برشی بررسی شوند. اگر دندانهها آسیب دیده باشند، افزایش فشار راهحل مناسبی نیست. بسته به جنس و طراحی ابزار، تیزکاری تخصصی یا تعویض مته میتواند ضرورت پیدا کند. ادامه کار با گردبر آسیبدیده ممکن است هم کیفیت سوراخ را کاهش دهد و هم هزینه تعمیر یا تعویض ابزار را بیشتر کند.

پلیسه سوراخکاری با گردبر و نقش دندانههای کند
جنس فلز چگونه شکل پلیسه را تغییر میدهد؟
رفتار فولاد ساختمانی معمولی با فولاد زنگنزن یا آلیاژهای دیگر یکسان نیست. دو قطعه ممکن است سختی نسبتاً نزدیکی داشته باشند، اما به دلیل تفاوت شکلپذیری، استحکام، ساختار متالورژیکی و رفتارشان هنگام برش، لبه خروجی متفاوتی ایجاد کنند.
در مواد شکلپذیر، بخش نازک باقیمانده در انتهای سوراخ میتواند پیش از جدا شدن تغییر شکل دهد و پلیسه پیوستهتری بسازد. در مواد کمشکلپذیرتر، احتمال شکست موضعی یا ایجاد لبه نامنظم با سازوکار متفاوت وجود دارد. این رفتار به وضعیت ابزار و پارامترهای ماشینکاری نیز وابسته است؛ بنابراین صرفاً دانستن نام فلز برای پیشبینی دقیق کیفیت سوراخ کافی نیست.
برای مثال، هنگام سوراخکاری فولاد زنگنزن، انتخاب نامناسب سرعت و پیشروی میتواند شرایط برش را دشوارتر کند و در بعضی گریدها به سختشدن موضعی سطح بر اثر تغییر شکل بینجامد. در چنین شرایطی، افزایش فشار بدون اصلاح علت اولیه ممکن است به جای بهبود برش، وضعیت را بدتر کند.
در محیط صنعتی بهتر است کیفیت خروجی روی نمونهای از همان جنس و ضخامت قطعه واقعی ارزیابی شود. نتیجه آزمون روی یک ورق فولادی معمولی الزاماً برای قطعهای از جنس دیگر معتبر نیست.
آیا مته HSS پلیسه کمتری ایجاد میکند یا TCT؟
پاسخ قطعی به این پرسش بدون مشخص کردن جنس قطعه، وضعیت دستگاه و شرایط برش امکانپذیر نیست. متههای HSS و TCT از نظر جنس لبه برشی، مقاومت سایشی، رفتار در برابر ضربه و محدوده سرعت مناسب تفاوت دارند؛ اما هیچکدام در تمام شرایط تضمینکننده سوراخ بدون پلیسه نیستند.
مته گردبر HSS به دلیل ساختار فولاد تندبر و امکان تیزکاری مجدد در بسیاری از کاربردهای عمومی فلزکاری انتخاب مناسبی است. رفتار آن هنگام بارگذاری با ابزارهای دارای دندانه کاربیدی متفاوت است و انتخاب سرعت مناسب، روانکاری و تیزی لبه برشی نقش مهمی در نتیجه دارد.
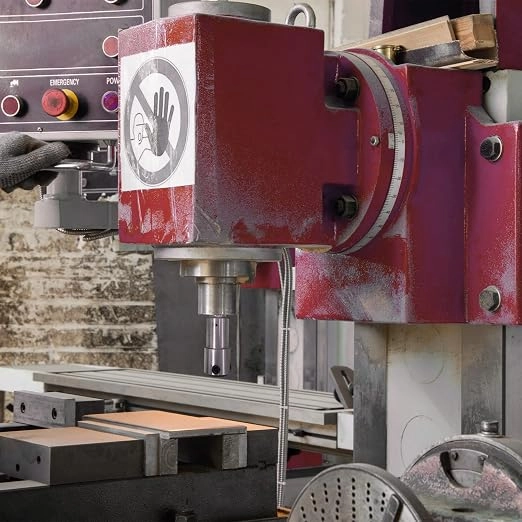
در مقابل، متههای TCT به دندانههای کاربیدی مجهز هستند و در کاربردهای مناسب میتوانند مقاومت سایشی مطلوب و عملکرد مؤثری ارائه دهند. با این حال، دندانه کاربیدی نسبت به ضربه، ارتعاش نامناسب و بعضی بارگذاریهای جانبی حساس است. اگر دستگاه لقی داشته باشد یا اتصال مغناطیسی به اندازه کافی پایدار نباشد، استفاده از یک گردبر گرانتر لزوماً کیفیت سوراخ را بهتر نمیکند.
به همین دلیل، پیش از تعویض مته صرفاً با هدف رفع پلیسه، باید علت عیب مشخص شود. برای مقایسه گزینههای مناسب میتوانید مشخصات مته گردبر HSS و مته گردبر TCT را براساس جنس قطعه، قطر سوراخ و عمق برش بررسی کنید.
روانکاری؛ عاملی که اثر آن همیشه مستقیم دیده نمیشود
روانکار مناسب فقط برای جلوگیری از داغ شدن مته نیست. کاهش اصطکاک، بهبود خروج براده و حفظ وضعیت لبه برشی، همگی میتوانند بر کیفیت نهایی سوراخ اثر بگذارند. وقتی روانکار به منطقه تماس نمیرسد، دندانهها تحت شرایط نامناسبتری کار میکنند و احتمال افزایش حرارت و فرسودگی وجود دارد.
در سیستمهای دارای مخزن و پین راهنما، پر بودن مخزن بهتنهایی کافی نیست. مسیر انتقال باید باز باشد و روانکار واقعاً به منطقه برش برسد. اگر پین متناسب با مته انتخاب نشده یا مسیر داخلی مسدود شده باشد، ممکن است اپراتور تصور کند سوراخکاری همراه با خنککاری انجام میشود، در حالی که تماس دندانهها با فلز عملاً خشک است.
برادهها نیز اطلاعات ارزشمندی ارائه میکنند. تغییر شدید رنگ براده، افزایش غیرعادی حرارت یا دشوار شدن خروج آنها میتواند نشانه نیاز به بررسی شرایط برش باشد. با این حال، رنگ براده به جنس فلز و شرایط عملیات وابسته است و بهتنهایی معیار قطعی برای انتخاب سرعت یا تشخیص خرابی محسوب نمیشود.

روانکاری؛ عاملی که اثر آن همیشه مستقیم دیده نمیشود
وقتی سوراخ پلیسه دارد، از کجا اصلاح را شروع کنیم؟
بهتر است به جای تغییر همزمان چند عامل، اصلاح فرایند بهصورت مرحلهای انجام شود. فرض کنید روی یک پلیت فولادی با ضخامت مشخص، سوراخهای متوالی ایجاد میکنید و لبه خروجی بیشتر آنها پلیسه دارد. اگر همزمان مته را عوض کنید، سرعت را کاهش دهید و میزان روانکار را افزایش دهید، حتی در صورت بهتر شدن نتیجه نمیتوان فهمید کدام تغییر مؤثر بوده است.
یک روش قابل اتکا این است که ابتدا شرایط اولیه ثبت شوند: جنس و ضخامت قطعه، قطر و نوع گردبر، سرعت انتخابشده، وضعیت دندانهها، شیوه روانکاری و محل تشکیل پلیسه. سپس سلامت مته و پایداری دستگاه بررسی شود و بعد، در محدوده مجاز سازنده، تنها یک پارامتر تغییر کند.
برای مثال، اگر مشکل عمدتاً در لبه خروجی است و ابزار سالم به نظر میرسد، میتوان نحوه کنترل فشار در انتهای برش را اصلاح و نتیجه را با سوراخ قبلی مقایسه کرد. اگر کیفیت لبه بهتر شد، این تغییر سرنخ مهمی از سازوکار عیب میدهد. اگر تفاوت محسوسی ایجاد نشد، بررسی سرعت، روانکاری، وضعیت ابزار و شرایط قطعه ادامه پیدا میکند.
در چنین ارزیابیای نباید شرایط ایمنی را تغییر داد یا عمداً با پایه ضعیف و ابزار آسیبدیده آزمایش کرد. هر آزمون باید با دستگاه سالم و در محدوده مجاز سازنده انجام شود.
آیا قرار دادن ورق زیر کار پلیسه خروجی را کمتر میکند؟
تکیهگاه مناسب در بعضی فرایندهای سوراخکاری میتواند تغییر شکل سطح خروجی را کاهش دهد، اما این روش را نباید بدون بررسی برای هر دریل مگنت و مته گردبری اجرا کرد. قرار دادن لایه اضافی ممکن است شرایط را به سوراخکاری چندلایه تبدیل کند؛ وضعیتی که به هندسه ابزار مناسب، کنترل براده و رعایت الزامات خاص نیاز دارد.
همچنین وجود ورق اضافی زیر محل برش، بدون طراحی صحیح تکیهگاه، میتواند برای خروج پولکی مشکل ایجاد کند. بنابراین استفاده از قطعه پشتیبان تنها زمانی منطقی است که روش و ابزار مورد استفاده با آن سازگار باشند.
کیفیت سوراخ را فقط با دست کشیدن روی لبه ارزیابی نکنید
در بسیاری از کارگاهها، معیار پذیرش سوراخ این است که پیچ از آن عبور کند و لبه ظاهراً مشکل جدی نداشته باشد. این معیار برای تمام کاربردها کافی نیست. وجود پلیسه میتواند در نشستن قطعات روی یکدیگر، مونتاژ اتصالات، کیفیت رنگ یا پوشش و ایمنی کار با قطعه اثر بگذارد.
برای کنترل کیفی دقیقتر باید قطر، گردی و موقعیت سوراخ از کیفیت لبه جداگانه بررسی شوند. ممکن است سوراخ از نظر قطر قابل قبول باشد اما به پلیسهگیری نیاز داشته باشد. برعکس، سوراخی با لبه صاف هم میتواند از نظر ابعاد یا موقعیت خارج از تلرانس باشد.
در تولید تکراری، ثبت وضعیت پلیسه و تعریف معیار پذیرش، امکان مقایسه واقعی بین متهها و شرایط برش را فراهم میکند. اگر پروژه حساس است، ارتفاع مجاز پلیسه و روش کنترل آن باید در مدارک فنی مشخص شود. عباراتی مانند «لبه تقریباً صاف» جای یک معیار قابل اندازهگیری را نمیگیرند.
پلیسهگیری نهایی نیز باید با ابزار مناسب و پس از توقف کامل و ایمنسازی دستگاه انجام شود. استفاده از انگشت برای لمس مستقیم لبه، برداشتن براده با دست یا نزدیک کردن ابزار پلیسهگیری به مته در حال چرخش خطرناک است.
یک برش خوب فقط به دندانههای مته وابسته نیست
پلیسه سوراخکاری با گردبر، نتیجه تعامل جنس قطعه، هندسه و سلامت مته، پایداری دستگاه و نحوه اعمال نیرو است. بخشی از پلیسه در لحظه خروج شکل میگیرد و بخشی دیگر میتواند به فرسودگی دندانهها، اصطکاک یا رفتار ماده هنگام برش مربوط باشد. به همین دلیل، راهکار مؤثر باید از مشاهده دقیق محل و شکل عیب شروع شود.
در بسیاری از موارد، اصلاح شرایط کار و کنترل درست پیشروی میتواند کیفیت لبه را بهتر کند. با این حال، اگر گردبر کند یا آسیبدیده باشد، تنظیم سرعت و فشار بهتنهایی مشکل را برطرف نمیکند.
اگر برای سوراخکاری یک آلیاژ، قطر یا ضخامت مشخص به انتخاب مته نیاز دارید، میتوانید مشخصات قطعه و نوع دریل خود را با کارشناسان متهسرا در میان بگذارید. انتخاب درست گردبر زمانی ارزش واقعی خود را نشان میدهد که کیفیت سوراخ، عمر ابزار و هزینه عملیات همزمان در نظر گرفته شوند.
گیر کردن پولکی گردبر؛ چرا پولکی مته خارج نمیشود؟