
مته گردبر مناسب استیل ۳۰۴ و ۳۱۶؛ چرا سوراخکاری استیل مته را سریع کند میکند؟

مته گردبر مناسب استیل ۳۰۴ و ۳۱۶؛ چرا سوراخکاری استیل مته را سریع کند میکند؟
مقدمه
گاهی یک مته گردبر که دهها سوراخ را روی فولاد ساختمانی بدون مشکل ایجاد کرده، هنگام سوراخکاری استیل ۳۰۴ یا ۳۱۶ عملکرد کاملاً متفاوتی نشان میدهد. زمان برش بیشتر میشود، دندانهها داغ میکنند و اپراتور احساس میکند برای پیشروی باید فشار بیشتری وارد کند. اگر همان روش قبلی ادامه پیدا کند، ممکن است پس از چند سوراخ کیفیت برش افت کند یا لبههای مته آسیب ببینند.
واکنش اولیه در بسیاری از کارگاهها تعویض مته با نمونهای گرانتر است. این تصمیم همیشه اشتباه نیست، اما پیش از آن باید یک سؤال مهم پاسخ داده شود: آیا ابزار از ابتدا برای سوراخکاری استیل انتخاب نشده یا شرایط برش باعث شده است مته مناسب نیز عملکرد ضعیفی داشته باشد؟
انتخاب مته گردبر استیل تنها به سختی فلز بستگی ندارد. فولادهای زنگنزن آستنیتی مانند ۳۰۴ و ۳۱۶ ویژگیهایی دارند که رفتار آنها هنگام ماشینکاری را با فولاد ساختمانی معمولی متفاوت میکند. شناخت این تفاوتها، هم در انتخاب نوع گردبر اهمیت دارد و هم در تنظیم دور، پیشروی و روش خنککاری.
استیل ۳۰۴ و ۳۱۶ چرا هنگام سوراخکاری دردسرساز میشوند؟
استیلهای ۳۰۴ و ۳۱۶ از خانواده فولادهای زنگنزن آستنیتی هستند. این آلیاژها علاوه بر مقاومت مناسب در برابر خوردگی، شکلپذیری بالایی دارند و در صنایع غذایی، شیمیایی، تأسیسات و ساخت تجهیزات صنعتی کاربرد گستردهای پیدا کردهاند.
اما ویژگیهای مطلوب یک ماده در زمان بهرهبرداری، الزاماً به معنی ماشینکاری آسان آن نیست. در این فولادها، قابلیت سختشدن بر اثر تغییر شکل پلاستیک یکی از مهمترین عوامل مؤثر بر سوراخکاری است. همچنین رفتار براده، انتقال حرارت و تماس لبه برشی با ماده میتوانند فرایند را دشوارتر کنند.
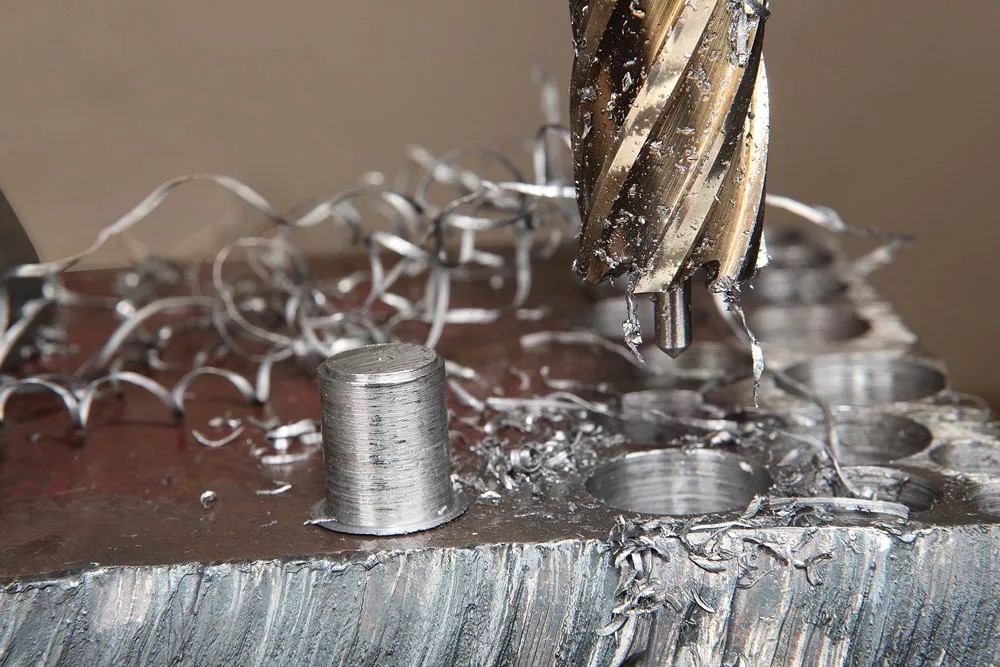
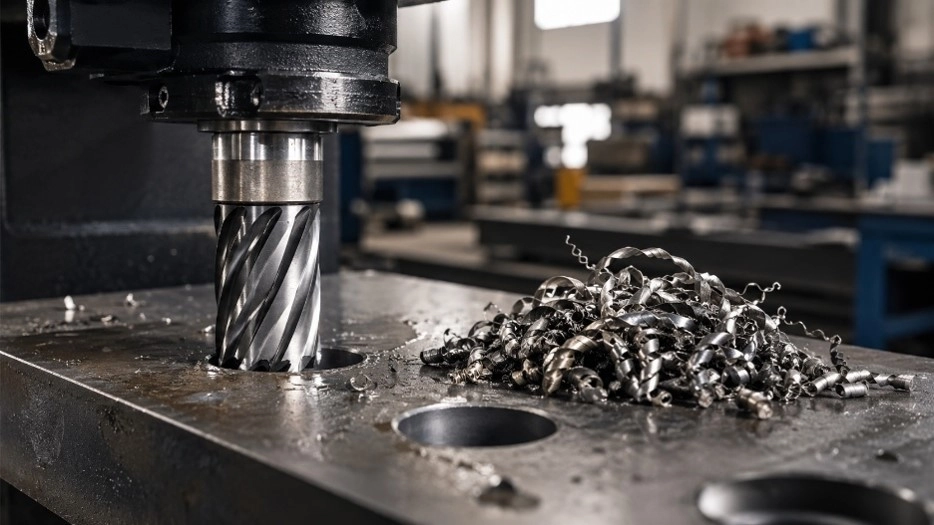
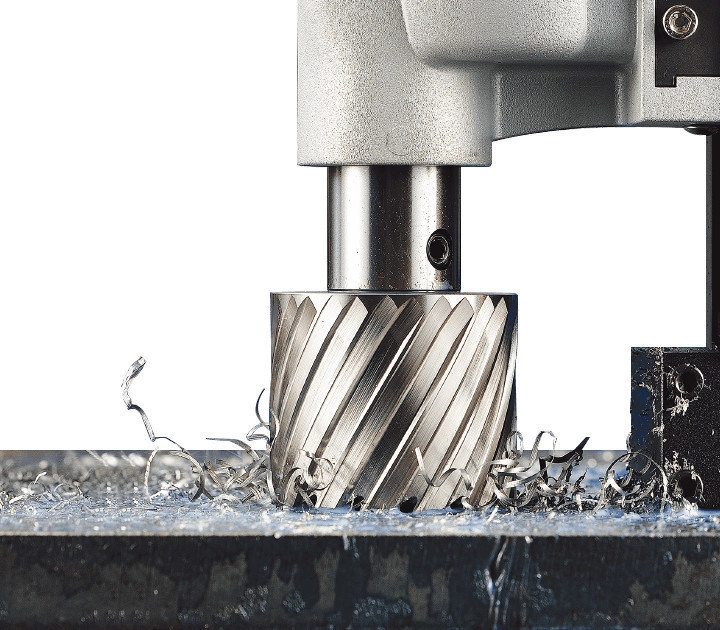
هنگامی که دندانه گردبر وارد استیل میشود، لایهای از ماده را برش میدهد و همزمان در مجاورت منطقه برش تغییر شکل ایجاد میکند. اگر برادهبرداری بهدرستی انجام نشود، ممکن است لایه سطحی تحت تغییر شکل قرار بگیرد و سختتر شود. در عبور بعدی دندانه، ابزار با مادهای روبهرو خواهد شد که بریدن آن دشوارتر از شرایط اولیه است.
این مسئله، بهخصوص وقتی اپراتور فشار پیشروی را بیش از حد کاهش میدهد یا مته بهجای برش مؤثر روی سطح میمالد، اهمیت پیدا میکند.
سختشدن کرنشی؛ مشکل اصلی زیر دندانه مته
پدیده Work Hardening یا سختشدن کرنشی زمانی رخ میدهد که تغییر شکل پلاستیک، مقاومت ماده در برابر تغییر شکل بعدی را افزایش دهد. این اتفاق در فولادهای زنگنزن آستنیتی میتواند با شدت قابلتوجهی رخ دهد.
فرض کنید مته گردبر در آغاز کار برش مناسبی دارد، اما اپراتور به دلیل نگرانی از شکستن دندانهها، فشار پیشروی را بهشدت کم میکند. اگر ضخامت براده از مقدار لازم کمتر شود، لبه برشی ممکن است بخش بیشتری از انرژی را صرف مالش و تغییر شکل سطح کند. در نتیجه، لایهای سختشده در مسیر حرکت بعدی ابزار باقی میماند.
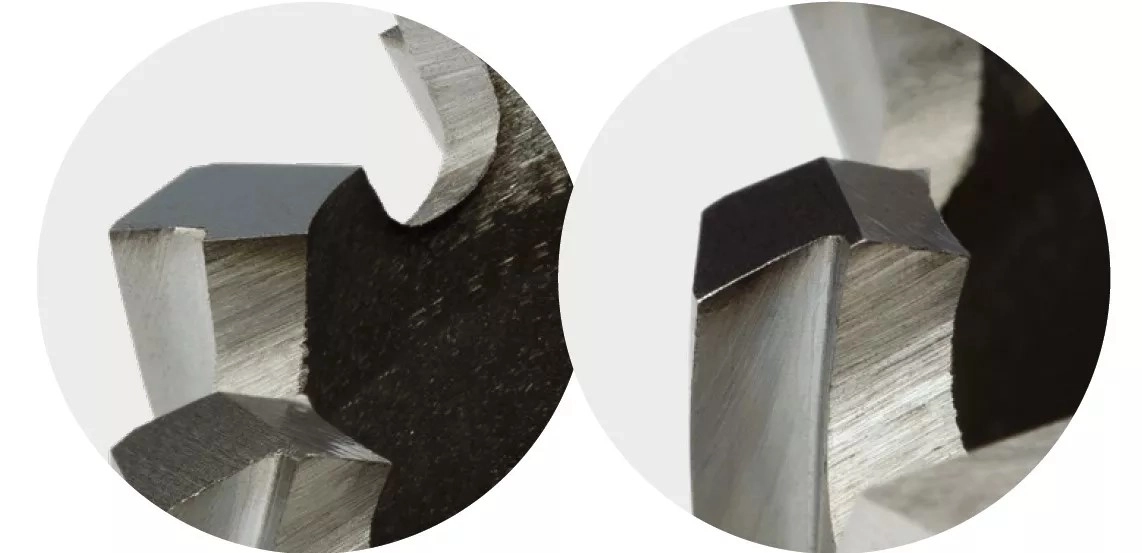
مشکل زمانی شدیدتر میشود که کاربر افزایش مقاومت را با وارد کردن فشار ناگهانی جبران کند. در چنین حالتی، مته با سطح سختشده و بار مکانیکی بیشتر روبهرو میشود و احتمال لبپریدگی، فرسایش یا شکست دندانهها افزایش پیدا میکند.
بنابراین در سوراخکاری استیل، «آرامتر کار کردن» همیشه به معنی «فشار بسیار کم» نیست. باید سرعت و پیشروی متناسب با جنس ماده و توصیه سازنده ابزار انتخاب شوند تا دندانهها بهصورت پیوسته برادهبرداری کنند.
آیا استیل ۳۱۶ از ۳۰۴ سختتر است؟
در بازار ابزار، گاهی استیل ۳۱۶ را بهصورت کلی سختتر از ۳۰۴ معرفی میکنند و براساس همین فرض، مته متفاوتی پیشنهاد میدهند. چنین مقایسهای از نظر فنی دقیق نیست.
تفاوت شناختهشده این دو گرید در ترکیب شیمیایی و مقاومت خوردگی آنهاست. استیل ۳۱۶ با داشتن مولیبدن، در بسیاری از محیطهای خورنده، بهویژه برخی محیطهای حاوی کلرید، مقاومت بهتری نسبت به ۳۰۴ دارد. اما این ویژگی بهتنهایی نشان نمیدهد که یک ورق ۳۱۶ در هر شرایطی سختتر یا دشوارتر از ورق ۳۰۴ سوراخکاری میشود.
شرایط تولید و فرآوری ماده اهمیت زیادی دارد. ورق آنیلشده، قطعه نورد سرد و محصولی که پیش از سوراخکاری تحت تغییر شکل شدید قرار گرفته، ممکن است از نظر سختی و رفتار ماشینکاری تفاوت محسوسی داشته باشند. حتی دو قطعه با گرید شیمیایی یکسان نیز الزاماً پاسخ یکسانی به ابزار نمیدهند.
به همین دلیل، اگر مته روی یک قطعه استیل ۳۰۴ عملکرد مناسبی دارد و روی قطعه دیگری از همان گرید سریع کند میشود، باید علاوه بر کیفیت مته، وضعیت متالورژیکی و شرایط قبلی قطعه بررسی شود.
استیل ۳۰۴ و ۳۱۶ چرا هنگام سوراخکاری دردسرساز میشوند؟
برای مته گردبر استیل، HSS بهتر است یا TCT؟
انتخاب میان فولاد تندبر و دندانه کاربیدی به شرایط کاری بستگی دارد. هیچکدام را نمیتوان بدون درنظرگرفتن نوع گردبر، جنس دقیق قطعه و ویژگیهای دستگاه، بهترین انتخاب برای تمام کاربردهای استیل دانست.
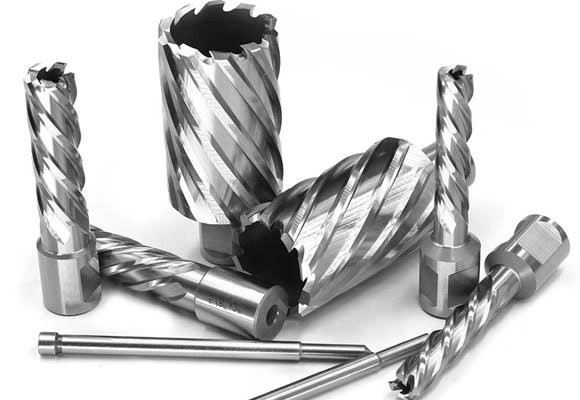
در عمل، سه گروه ابزار بیشتر مورد توجه قرار میگیرند: HSS معمولی، HSS آلیاژی حاوی کبالت و گردبرهای TCT. تفاوت آنها تنها در قیمت یا حداکثر سختی نیست؛ مقاومت حرارتی، چقرمگی، حساسیت به ارتعاش و قابلیت تیزکاری نیز بر انتخاب اثر دارند.
| نوع مته گردبر | ویژگی اصلی | ملاحظه برای سوراخکاری استیل |
| HSS معمولی | قابلیت کاربرد عمومی و تیزکاری مجدد | نیازمند انتخاب دقیق شرایط برش؛ برای تمام کارهای سنگین استیل مناسب نیست |
| HSS-Co | مقاومت بهتر لبه برشی در برابر حرارت و سایش نسبت به بسیاری از انواع HSS معمولی | گزینه قابل بررسی برای استیل آستنیتی، در صورت تأیید سازنده |
| TCT | دندانه کاربیدی سخت و مقاوم به سایش | مناسب برخی عملیات سنگین و تکراری؛ نیازمند دستگاه پایدار و کنترل ارتعاش |
این جدول یک رتبهبندی مطلق نیست. ممکن است یک گردبر HSS-Co با هندسه مناسب، در کاربرد مشخصی عملکرد بهتری از یک TCT نامناسب داشته باشد. در مقابل، برای تعداد سوراخ بالا و دستگاهی با صلبیت کافی، مته کاربیدی سازگار با استیل میتواند از نظر عمر ابزار یا سرعت تولید مزیت ایجاد کند.
چه زمانی مته گردبر HSS-Co انتخاب منطقیتری است؟
افزودن کبالت به برخی گریدهای فولاد تندبر میتواند مقاومت حرارتی و حفظ سختی لبه برشی را بهبود دهد. این ویژگی در سوراخکاری موادی که حرارت بیشتری در منطقه برش ایجاد میکنند، ارزشمند است.
با این حال، عنوان HSS-Co بهتنهایی تمام مشخصات ابزار را نشان نمیدهد. درصد کبالت، طراحی دندانهها، کیفیت ساخت، نوع پوشش و توصیه سازنده برای ماده موردنظر اهمیت دارند. برای مثال، نمیتوان صرفاً با مشاهده عبارت HSS روی بستهبندی یا رنگ ظاهری مته، وجود کبالت را تأیید کرد.
گردبرهای HSS مناسب استیل معمولاً زمانی انتخاب قابل دفاعی هستند که دستگاه کنترل مناسبی روی پیشروی داشته باشد، سرعت در محدوده مجاز قرار گیرد و روانکاری بهدرستی انجام شود. اگر ابزار به دلیل مالش مداوم روی سطح سختشده حرکت کند، مقاومت حرارتی بهتر نیز بهتنهایی مشکل را حل نمیکند.
مته گردبر TCT چه زمانی مزیت پیدا میکند؟
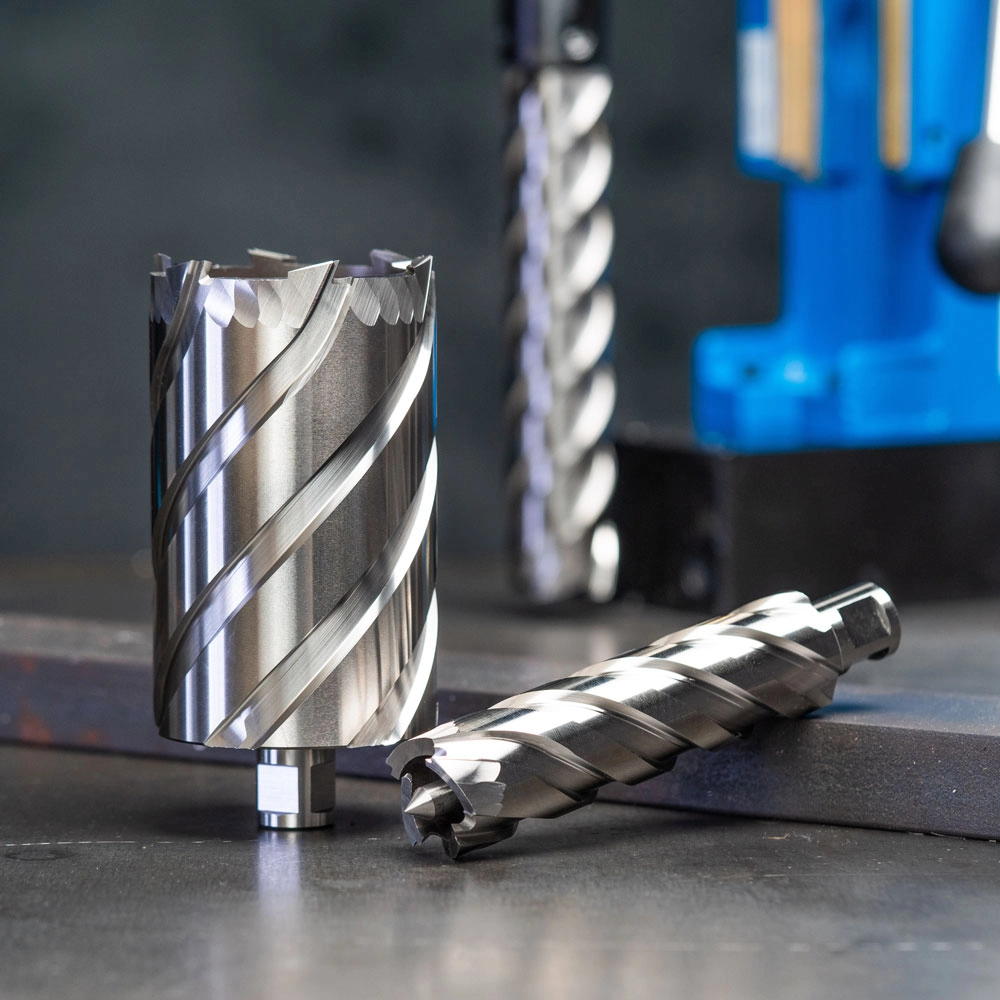
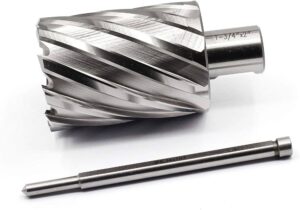
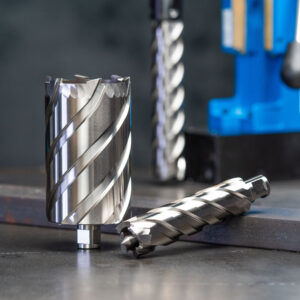
در گردبر TCT، دندانههای کاربیدی روی بدنه ابزار قرار میگیرند. این دندانهها در شرایط طراحیشده میتوانند مقاومت سایشی بالایی داشته باشند و در برش بعضی فولادهای زنگنزن عملکرد مناسبی ارائه دهند.
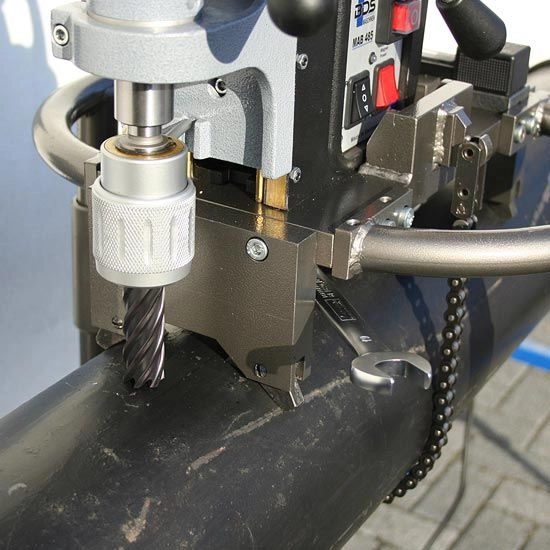
محدودیت اصلی آنها حساسیت به ضربه و ارتعاش نامناسب است. اگر دریل مگنت روی قطعه بهخوبی تثبیت نشده باشد یا محور و ابزارگیر لقی داشته باشند، بارهای ضربهای میتوانند باعث آسیب به دندانههای کاربیدی شوند. همچنین تغییر ناگهانی فشار پیشروی ممکن است اثر منفی بیشتری نسبت به برش یکنواخت داشته باشد.
بنابراین انتخاب TCT برای استیل زمانی منطقی است که هم سازنده ابزار، کاربرد آن را برای گرید موردنظر تأیید کرده باشد و هم دستگاه بتواند شرایط برش پایدار فراهم کند. در دسته مته گردبر TCT متهسرا میتوان گزینههای موجود را براساس قطر و عمق برش بررسی کرد؛ البته سازگاری دقیق با استیل باید برای مدل انتخابشده تأیید شود.
یک اشتباه مهم؛ استیل ۳۰۴ و ۳۱۶ معمولاً پایه مگنت را نگه نمیدارند
پیش از انتخاب دور و نوع مته، باید به مسئلهای توجه کرد که گاهی در راهنماهای سوراخکاری استیل نادیده گرفته میشود. فولادهای زنگنزن آستنیتی مانند ۳۰۴ و ۳۱۶، در حالت معمول و آنیلشده، پاسخ مغناطیسی بسیار ضعیفی دارند. بنابراین پایه الکترومغناطیسی دریل مگنت معمولاً نمیتواند مستقیماً روی این قطعات نیروی نگهدارنده قابل اتکایی ایجاد کند.
ممکن است بخشهایی از استیل که تحت تغییر شکل سرد قرار گرفتهاند، مقداری جذب آهنربایی نشان دهند. این ویژگی نیز دلیل کافی برای ایمن بودن اتصال دستگاه نیست. جذب شدن یک آهنربای کوچک به سطح قطعه با تحمل نیروهای سوراخکاری توسط پایه مگنت صنعتی تفاوت دارد.
برای سوراخکاری این قطعات باید از روش تثبیت مکانیکی مناسب، فیکسچر مهندسیشده یا تجهیزات سازگار با مواد غیرمغناطیسی استفاده کرد. در صورت استفاده از صفحه فولادی واسط، نحوه اتصال و مهار مجموعه باید بهگونهای طراحی شده باشد که تمام نیروهای عملیاتی را تحمل کند؛ قرار دادن ساده یک صفحه فلزی روی استیل کافی نیست.
این موضوع اهمیت انتخاب مته را کم نمیکند، بلکه نشان میدهد پیش از خرید گردبر، نوع دستگاه و روش تثبیت قطعه نیز باید مشخص شوند.
انتخاب مته گردبر مناسب
سرعت برش را چطور انتخاب کنیم؟
در سوراخکاری استیل، بالا بردن سرعت موتور همیشه زمان نهایی عملیات را کاهش نمیدهد. اگر سرعت برش از مقدار مناسب فراتر رود، افزایش حرارت و سایش میتواند عمر دندانهها را کاهش دهد. از طرف دیگر، کاهش بیش از حد سرعت بدون اصلاح پیشروی نیز ممکن است عملکرد مطلوبی ایجاد نکند.
برای تبدیل سرعت برش به دور موتور، از رابطه زیر استفاده میشود:
n = 1000 × Vc ÷ (π × D)
در این رابطه، n دور موتور برحسب دور در دقیقه، Vc سرعت برش برحسب متر بر دقیقه و D قطر مته برحسب میلیمتر است.
برای روشن شدن روش محاسبه، فرض کنیم سازنده یک گردبر مشخص سرعت برش ۲۰ متر بر دقیقه را برای شرایط موردنظر مجاز اعلام کرده باشد. برای قطر ۲۵ میلیمتر، سرعت محاسباتی حدود ۲۵۵ دور در دقیقه میشود. این عدد فقط حاصل یک مثال محاسباتی است و نباید بهعنوان سرعت پیشنهادی عمومی برای همه متههای گردبر استیل استفاده شود.
مقدار واقعی باید از جدول سازنده همان گردبر انتخاب شود. نوع دندانه، پوشش ابزار، گرید استیل، سیستم خنککاری و توانایی دستگاه در حفظ پیشروی، همگی میتوانند سرعت مناسب را تغییر دهند.
چرا پیشروی نامناسب مته گردبر استیل را سریع کند میکند؟
مقدار پیشروی تعیین میکند دندانه در هر بار عبور چه مقدار ماده را بردارد. اگر پیشروی بیش از حد زیاد باشد، بار مکانیکی دندانه بالا میرود و احتمال آسیب افزایش پیدا میکند. اما پیشروی بسیار کم نیز میتواند به مالش ابزار روی سطح و تشکیل لایه سختشده منجر شود.
در استیل ۳۰۴ و ۳۱۶، همین وضعیت دوم اهمیت ویژهای دارد. وقتی لبه برشی بهصورت مؤثر وارد ماده نمیشود، افزایش دما و سختشدن سطح میتواند شرایط را برای عبور بعدی دشوارتر کند. نتیجه آن است که متهای که ابتدا تیز بوده، بهتدریج با مقاومت بیشتری روبهرو میشود.
راهحل، انتخاب یک تعادل مناسب میان دور و پیشروی است. فشار باید کنترلشده و پیوسته باشد، اما نباید آنقدر کم شود که دندانه فقط روی سطح بلغزد. هرگونه اصلاح باید در محدوده توصیهشده سازنده دستگاه و ابزار انجام شود.
خنککاری در استیل فقط برای پایین آوردن دما نیست
روانکار مناسب علاوه بر کاهش اصطکاک، به حفظ کیفیت لبه برشی و خروج بهتر براده کمک میکند. این مسئله در فولادهای زنگنزن که شرایط برادهبرداری دشوارتری دارند، اهمیت پیدا میکند.
اگر مته گردبر دارای مسیر داخلی روانکاری و پین راهنما باشد، باید اطمینان حاصل شود که روانکار به منطقه برش میرسد. پر بودن مخزن الزاماً به معنی عملکرد صحیح سیستم نیست. مسدود شدن مسیر، انتخاب نامناسب پین یا تأمین ناکافی مایع میتواند باعث شود دندانهها عملاً تحت شرایط خشک کار کنند.
همچنین نوع روانکار باید با استیل و کاربرد نهایی قطعه سازگار باشد. در تجهیزات صنایع غذایی، دارویی یا محیطهای حساس به خوردگی، باقی ماندن مواد نامناسب روی سطح قطعه میتواند مشکل ایجاد کند. به همین دلیل، انتخاب روانکار فقط بر اساس قیمت یا قدرت خنککنندگی کار درستی نیست.
یکی دیگر از نشانههای مهم، رفتار براده است. افزایش شدید حرارت، دشوار شدن خروج براده یا تغییر ناگهانی صدای برش میتواند نشان دهد شرایط کار نیاز به بررسی دارد. با این حال، هیچیک از این نشانهها بهتنهایی علت قطعی خرابی مته را مشخص نمیکند.
پیش از تعویض مته، وضعیت برش را بخوانید
در یک کارگاه صنعتی، ممکن است اپراتور پس از مشاهده کاهش سرعت سوراخکاری بلافاصله تصمیم به تعویض گردبر بگیرد. اما اگر مشکل از دور نامناسب، کمبود روانکار یا پایداری ضعیف دستگاه باشد، مته جدید نیز ممکن است خیلی زود به همان وضعیت برسد.
برای تصمیمگیری بهتر میتوان نشانههای عملکرد ابزار را با علتهای محتمل مقایسه کرد.
| نشانه هنگام سوراخکاری | عامل قابل بررسی | اقدام فنی مناسب |
| افزایش تدریجی فشار لازم برای برش | کندی دندانهها یا سختشدن سطح | بررسی سلامت ابزار و شرایط پیشروی |
| حرارت غیرعادی و افت کیفیت براده | سرعت نامناسب یا روانکاری ناکافی | کنترل سرعت و انتقال روانکار |
| لبپریدگی دندانههای TCT | ارتعاش، بار ضربهای یا ناپایداری اتصال | بررسی ابزارگیر، صلبیت دستگاه و تثبیت قطعه |
| برش نامنظم و صدای متغیر | لنگی ابزار، عدم تماس مناسب یا مشکل خروج براده | بررسی هندسه نصب و شرایط کار |
| افت سریع عمر مته روی استیل | ناسازگاری نوع ابزار یا پارامترهای برش | بازنگری انتخاب گردبر و مشخصات فرایند |
هدف این جدول، تشخیص اولیه و جلوگیری از تعویض بیدلیل قطعات است. برای مثال، اگر دندانههای مته لبپریده باشند، ادامه کار با تغییر فشار یا سرعت راهکار مناسبی نیست. ابزار آسیبدیده باید از سرویس خارج و وضعیت آن توسط فرد متخصص ارزیابی شود.
آیا هر متهای که روی فولاد معمولی خوب کار میکند، برای استیل مناسب است؟
خیر. فولاد ساختمانی و فولاد زنگنزن آستنیتی میتوانند از نظر مکانیزم برادهبرداری، رفتار حرارتی و سختشدن حین کار تفاوت قابلتوجهی داشته باشند. حتی اگر قطر و ضخامت قطعه یکسان باشد، نمیتوان تنظیمات برش و عمر موردانتظار مته را بدون بررسی به هر دو ماده تعمیم داد.
از طرف دیگر، انتخاب مته مخصوص استیل نیز تضمین نمیکند که دستگاه با همان تنظیمات قبلی عملکرد مطلوبی داشته باشد. باید محدودیتهای گردبر، نوع اتصال، توانایی حفظ سرعت زیر بار، وضعیت روانکاری و روش تثبیت دستگاه هم بررسی شوند.
در انتخاب ابزار، تفاوت میان HSS معمولی، HSS-Co و TCT اهمیت دارد؛ اما این تفاوت زمانی به نتیجه مطلوب منجر میشود که مته دقیقاً برای کاربرد موردنظر انتخاب شده باشد. برای بررسی گزینههای عمومی میتوانید متههای گردبر HSS متهسرا را با نمونههای TCT مقایسه کنید و پیش از خرید، سازگاری مدل انتخابی با استیل ۳۰۴ یا ۳۱۶ را استعلام بگیرید.
انتخاب مته مناسب، از شناخت قطعه شروع میشود
در سوراخکاری استیل ۳۰۴ و ۳۱۶، کیفیت نهایی و عمر مته از چند عامل بههمپیوسته تأثیر میپذیرند. نوع آلیاژ، وضعیت فرآوری قطعه، هندسه گردبر، کیفیت لبه برشی، سرعت، پیشروی و روانکاری، همگی در نتیجه دخالت دارند. بنابراین بهترین انتخاب لزوماً گرانترین گردبر یا سختترین جنس دندانه نیست.
مته گردبر مناسب استیل باید بر اساس شرایط واقعی عملیات انتخاب شود. برای یک پروژه محدود، ممکن است ابزار HSS-Co سازگار و تنظیمات درست کاملاً پاسخگو باشد؛ در حالی که برای تولید تکراری با تجهیزات پایدار، گردبر TCT مخصوص این کاربرد مزیت اقتصادی بیشتری داشته باشد.
برای انتخاب دقیق، بهتر است پیش از خرید، گرید استیل، ضخامت قطعه، قطر سوراخ، تعداد سوراخهای موردنیاز و مدل دستگاه مشخص باشند. کارشناسان متهسرا میتوانند با بررسی همین اطلاعات، در انتخاب ابزار مناسب راهنمایی کنند. چنین انتخابی علاوه بر کاهش احتمال آسیب زودهنگام مته، به کنترل کیفیت سوراخ و هزینه نهایی تولید نیز کمک میکند.
مته گردبر مناسب لوله و پروفیل فلزی کدام است؟